第VI部 技术与工具
第22章
刀与磨刀石
锋利的刀切鱼时不会压坏鱼的细胞,切口干净利落、棱角分明。不快的刀要用力,容易打滑,是受伤和污染的根源。本章学习刀的种类、钢材的性质、磨刀石、单刃刀的磨法、保养与卫生,以及携带刀具的规定。
本章学习内容
- 能够说明出刃刀、柳刃刀、薄刃刀、牛刀等的用途,以及单刃与双刃的区别
- 能够说明背面凹槽的作用,以及先磨出毛刺、再用背面平磨去除毛刺的单刃磨法
- 理解碳钢与不锈钢、磨刀石目数的区别,能够根据刀来选择
- 能够从卫生和法律两方面,正确地清洗、消毒、保管和携带刀具
- 能够说明刃口锋利程度与细胞受压破损的关系,以及白纸钢、青纸钢、本烧的区别(1级)
22.1 寿司店的刀
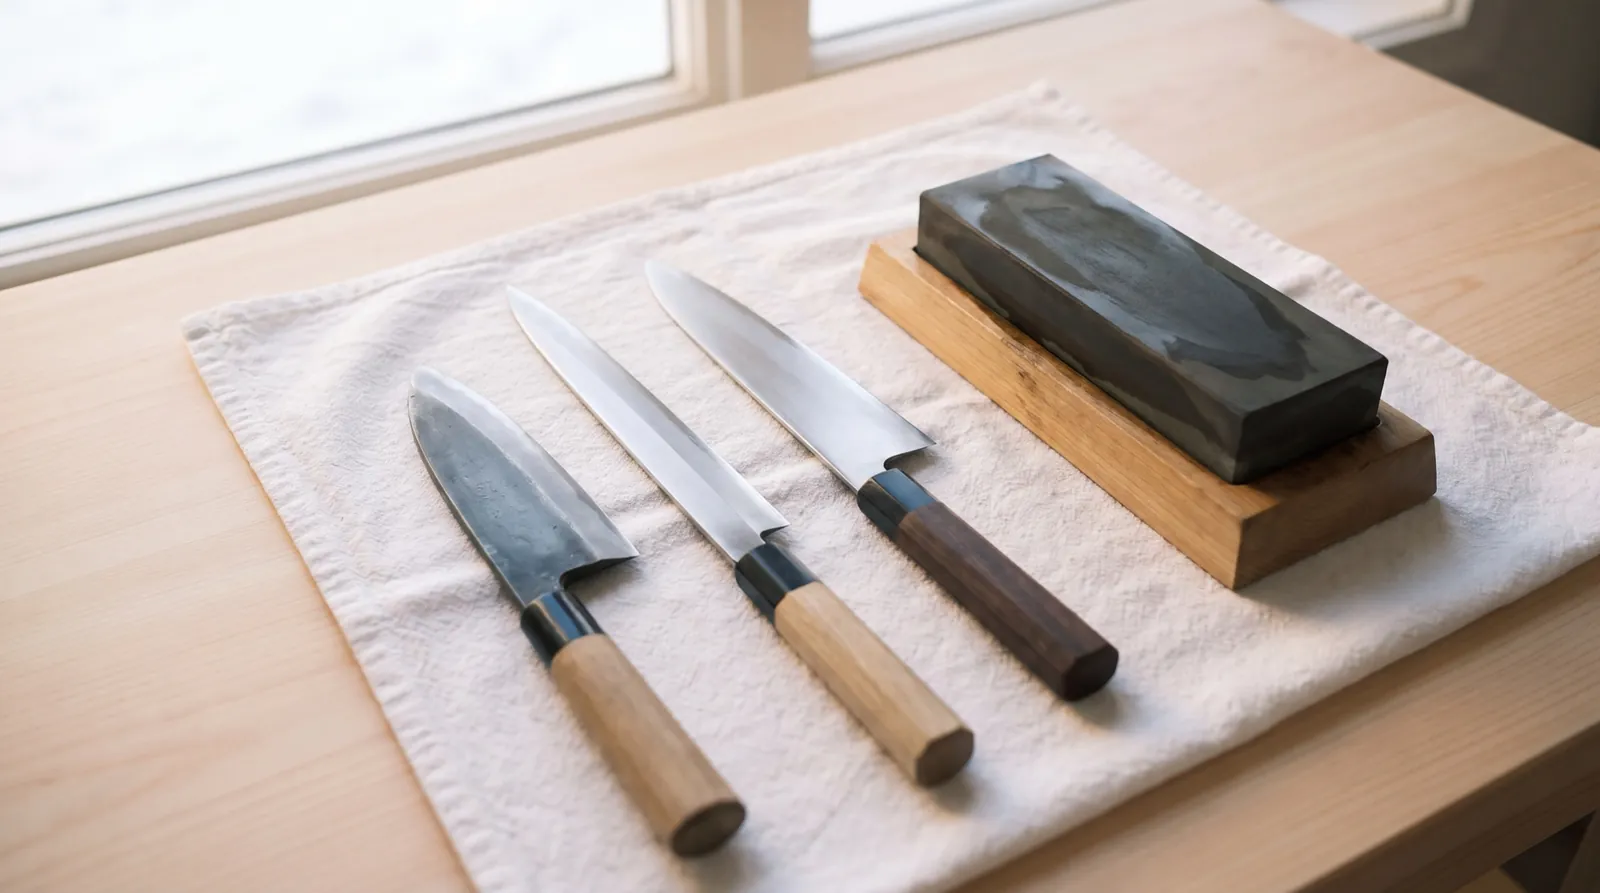
日式厨刀大多是单刃。只在刀刃的一面,有一个贴着磨刀石研磨的斜面。这个斜面叫做刃面(切刃,kireha)。另一面称为“背面”,几乎是平的。牛刀等西式刀是两面都有刃面的双刃。
出刃刀 ― 断骨、剖鱼
出刃刀(deba)是刀背厚而重的单刃刀。刀背是指与刀刃相反一侧的脊背。出刃刀用来切下鱼头、砍断脊骨,并把鱼分切成三片。刀厚而重,是为了用刀身的重量承受碰到骨头时的冲击,防止刀刃崩口。
出刃刀有大小和厚薄之分。最厚的本出刃刀用于鲷鱼、五条鰤等骨头粗的鱼。稍薄的相出刃刀用于中等大小的鱼,小出刃刀和竹荚鱼刀用于竹荚鱼、沙丁鱼等小鱼。用大出刃刀分切小鱼,刀尖会越过骨头削掉鱼肉。用小出刃刀砍大鱼的骨头,刀刃会崩口。让出刃刀与鱼的大小相配,才能保住出成率和刀刃的寿命。出成率是指买进的鱼中可以使用的鱼肉所占的比例。
柳刃刀与蛸引刀 ― 一口气拉切
柳刃刀(yanagiba)是用来切刺身和寿司料(neta)的细长单刃刀。切寿司料称为“切片(切付,kiritsuke)”。刀尖像柳叶一样尖,在寿司台内侧(tsukeba),刃长 270~300mm 是标准。刀做得长,是为了从刀根到刀尖,用一个动作把寿司料拉切下来。刃长不够,中途就得把刀推回去,切口会变得粗糙(第23章)。蛸引刀(takohiki)用途相同,刀尖呈方形,带棱角。
薄刃刀、牛刀、小刀
薄刃刀(usuba)是刀身薄而宽的蔬菜用单刃刀。用于桂剥(把萝卜等旋切成长薄片)、把生姜切成薄片做寿司姜,以及切白萝卜丝,不用来切鱼。牛刀和小刀(petty)是双刃的西式刀。牛刀用途广,可切加热用的鱼、肉和蔬菜。小巧的小刀用于佐料、柑橘皮和细致的活儿。
| 刀 | 刃 | 刃长参考 | 主要用途 |
|---|---|---|---|
| 本出刃刀 | 单刃、厚 | 165~210mm | 切下鱼头、砍断脊骨、三片切法 |
| 小出刃刀、竹荚鱼刀 | 单刃 | 90~135mm | 竹荚鱼、沙丁鱼等小鱼 |
| 柳刃刀、蛸引刀 | 单刃、长 | 270~300mm | 刺身和寿司料的切片、去皮 |
| 薄刃刀 | 单刃、宽 | 165~210mm | 蔬菜、桂剥 |
| 牛刀 | 双刃 | 210~270mm | 加热用的鱼、肉、蔬菜 |
| 小刀 | 双刃、小型 | 120~150mm | 佐料、柑橘、细致的活儿 |
这张表的要点是:断骨的出刃刀短而厚,拉切寿司料的柳刃刀长达 270~300mm。
怎样选刀 ― 体格、台面宽度、惯用手
柳刃刀的刃长,要根据体格和寿司台内侧的宽度来定。刀越长,越能一口气拉切。但在狭窄的寿司台内侧挥动过长的柳刃刀,会碰到器皿或旁边的人。身高 170cm 左右用 270mm,手臂长、台面宽就用 300mm,这是一个参考。
惯用左手的职人,单刃刀要全部配成左手用的。单刃刀的刃面朝向是固定的。用左手拉右手用的刀,刃面会朝向食材一侧,刀刃吃进食材,切口就会弯。
河豚刺身刀、剔骨刀,以及选刀的细节
河豚刺身刀(fugubiki)是把柳刃刀做得更薄、更窄的刀。刀刃轻,鱼肉容易离刀,用来切出薄得透光的薄切刺身(薄造,usuzukuri)。也适合切白肉鱼和丝背细鳞鲀的薄切刺身。剔骨刀(honesuki)是把肉从骨头上剔下来的短而厚的刀,本来是切肉用的。也有职人用它代替出刃刀,劈开大鱼的头。
相出刃刀刃长约 150~180mm,是在断骨的力量和剖鱼的轻巧之间取中的刀。在大量分切中型鱼的店里很好用。小出刃刀刃长约 105~135mm,更小的竹荚鱼刀约 90~105mm。分切几十条小竹荚鱼或春子鲷(鲷鱼幼鱼)时,用起来就像手的延伸。选出刃刀时,看刃长能否够得上平时分切的最大那条鱼的身高。重量不是拿起来时判断,而是在砧板上动 5 分钟之后,看手有多累来判断。厚重的本出刃刀断骨轻松,但分切一百条小鱼,手腕就吃不消了。
刀柄的标准材料是朴木。因为它轻、耐水,沾湿了也不容易滑。箍紧刀身与刀柄接缝的环叫做刀箍,水牛角的被视为上等。因为它比树脂不容易裂,也不容易渗水。刀柄的截面有八角形和栗形。八角形左右手都能用,栗形则有贴合右手握法的鼓起。左手用的单刃刀多是定做的,价格较高。即便如此,本协会仍建议使用适合自己惯用手的刀。勉强去适应右手用的刀,进步会变慢,事故也会增多。
| 刀 | 收尾用的磨刀石 | 理由 |
|---|---|---|
| 出刃刀(本出刃刀、相出刃刀、小出刃刀) | 停在中磨石 #1000 左右 | 保留能咬住骨头的粗刃 |
| 柳刃刀、蛸引刀 | 精磨石 #3000~8000 | 让切面光滑、有光泽 |
| 河豚刺身刀 | 精磨石 #5000 以上 | 切得薄到透光 |
| 薄刃刀 | 精磨石 #3000 左右 | 蔬菜薄片、桂剥 |
| 牛刀、小刀 | 中磨石~#3000 | 通用 |
22.2 单刃与双刃 ― 背面凹槽的作用
双刃是左右对称的楔子。刀刃切入食材时,两侧的斜面把食材向左右推开,一边推一边前进。单刃是左右不对称的楔子。只有带刃面的一侧推开食材,平的背面几乎不推。这种形状给寿司的工作带来三个好处。
第一,切口棱角分明。贴着背面的切口不被推开,笔直地切离。所以寿司料的棱角清晰挺立,细胞不会被压坏。第二,可以去皮。把平的背面平放在砧板上,刀尖就能沿着皮与肉的交界,与砧板平行地前进。去皮在第13章学习。第三,可以切得很薄。食材会向刃面一侧让开,所以即使切薄切刺身,刀刃也能通过而不把鱼肉劈裂。缺点是刀刃有向刃面一侧偏的习性。要切得笔直,就需要用手压住这种习性的技术。
背面凹槽
把单刃刀的背面对着光看,中央微微凹陷。这就是背面凹槽(里空,urasuki),是刀匠特意做出的凹陷。把背面平贴在磨刀石上时,接触磨刀石的只有两处。一处是沿着刃口的细带,另一处是靠刀背一侧的边缘。沿着刃口的细带叫做丝里(背面细平边,itoura)。
背面凹槽有两个作用。一个是研磨上的作用。接触面小,所以背面只要轻轻磨几下,整条刃口就能均匀地贴到磨刀石上。另一个是切割上的作用。背面大部分不与食材贴合,所以切下的寿司料不会粘在刀上,能利落地离开。背面凹槽每磨一次就会少一点,背面磨得太狠,它就会消失。磨刀时,最重要的是保护背面凹槽。
失去背面凹槽的刀
双刃刀的斜面会把鱼肉抬起来,所以很难在去皮时留下银皮。去皮时鱼皮能顺畅地向砧板一侧滑开,也是因为背面凹槽减少了摩擦。如果一直用力磨背面,背面凹槽消失,整个背面就会变平。这样一来,食材会粘在刀上,每次背面平磨都要削磨整个背面。把整个背面磨平,实际上是做不到的。单刃刀在桂剥或沿着骨头运刀时,也要用手压住它向刃面一侧偏的习性。
22.3 碳钢与不锈钢
日式厨刀的刀刃主要使用碳钢或不锈钢。碳钢是在铁中加入碳的钢,职人称之为“钢”。不锈钢是加入铬、使其不易生锈的钢。碳钢的长处是磨后刃口锋利,而且容易磨。但它怕水、怕盐、怕酸,湿着放就会生锈。碳钢有“白纸”“青纸”的叫法。白纸钢的特点是锋利、容易磨,青纸钢的特点是刃口耐久。不锈钢抗锈能力强,但磨出来的锋利程度和在磨刀石上的吃磨性稍差。
日式厨刀大多是叫做复合钢(awase)的结构。硬的钢贴在刃口一侧,软的铁贴在刀背一侧。软的铁叫做软铁。软铁能吸收冲击,所以不容易崩口,也容易磨,这是它的优点。整个刀身都用钢制成的,叫做本烧(honyaki)。刃口非常耐久,但磨起来费时间,掉在地上还可能断裂。建议先学会自己把复合钢的刀磨好。本烧是磨刀手艺跟上之后再选的工具。
钢的内涵 ― 白纸、青纸、霞、本烧、硬度
日式厨刀的碳钢含碳约 1~1.4%。白纸、青纸原是制钢公司的规格名称,后来成了通称。白纸钢是尽量减少杂质的碳钢,锋利、容易磨,但磨损稍快。青纸钢是在白纸钢中加入铬和钨,耐磨损、刃口耐久,但磨的时候感觉稍硬。每天磨刀的职人选白纸钢的锋利,抽不出时间磨刀的职人选青纸钢的耐久。近年来高级不锈钢的质量提高,柳刃刀选用不锈钢的职人也在增加。
磨复合钢的刀时,钢的部分像镜子一样发亮,软铁的部分则看起来朦胧发雾。因此复合钢也叫霞(kasumi)。磨的时候软铁先被磨掉,钢的刃口露出来,所以容易磨。本烧和日本刀一样,只把刃口淬硬,刀背一侧保持较软。刃口不容易变形,适合长的柳刃刀。但因为整体较硬,在磨刀石上的吃磨性较差。
刀刃的硬度用HRC(洛氏硬度)这个数值表示。日式厨刀的钢约为 HRC 60~65。越硬,锋利保持得越久,但韧性会下降。因此受到侧向的力或碰到骨头的冲击时,更容易崩口。
| 类别 | 锋利程度、好磨程度 | 刃口耐久 | 生锈 | 崩口 | 适合的职人 |
|---|---|---|---|---|---|
| 白纸钢(碳钢) | 最锋利,容易磨 | 标准 | 易生锈 | 复合钢结构则不易崩口 | 每天磨刀 |
| 青纸钢(碳钢) | 锋利,稍硬 | 好 | 易生锈 | 复合钢结构则不易崩口 | 想拉长磨刀间隔 |
| 不锈钢 | 稍差,在磨刀石上吃磨性差 | 好 | 不易生锈 | 因材料而异 | 高温潮湿地区、海外 |
| 复合钢(霞) | 容易磨 | 标准 | 取决于材料 | 软铁吸收冲击 | 所有职人的基础 |
| 本烧 | 磨起来费时间 | 非常好 | 取决于材料 | 可能断裂 | 磨刀手艺已经成熟的职人 |
22.4 磨刀石
磨刀石颗粒的粗细用目数表示。就是写在“#”后面的数字,数字越大越细。用粗磨刀石磨出刀刃的形状,用细磨刀石修整刃口。目数分三类来记。粗磨石为 #200~400,中磨石为 #800~1500,精磨石为 #3000~8000。
| 类别 | 目数 | 用途 | 使用频率参考 |
|---|---|---|---|
| 粗磨石 | #200~400 | 修复崩口,修整很久没磨的刀刃 | 只在需要时 |
| 中磨石 | #800~1500 | 日常磨刀。恢复锋利,磨出刃形。出刃刀的收尾 | 出刃刀每天至每隔几天一次 |
| 精磨石 | #3000~8000 | 消除中磨石留下的磨痕,使刃口光滑。柳刃刀、薄刃刀的收尾 | 柳刃刀在变钝时 |
| 修平磨石 | 金刚石磨石、专用磨石 | 保持磨刀石表面平整 | 每次磨刀前 |
用显微镜看磨好的刃口,会看到像锯齿一样排列的细小凹凸。正是这些凹凸咬住食材,才把它切开。目数越细,凹凸越小,切口越光滑、越有光泽。目数越粗,凹凸越大,对鱼皮和骨头咬得越好,但切口会粗糙。所以,断骨的出刃刀磨到 #1000 左右就停下,留出“粗刃”。切寿司料的柳刃刀用精磨石修整,让切口发亮。
如今磨刀的标准是人造磨刀石。有的使用前要浸在水里,让它吸水直到不再冒气泡。也有的只要把表面打湿就能用。按产品的说明使用。
修平磨石 ― 磨刀的基础
磨刀石越用,中间越凹。用凹下去的磨刀石磨刀,刀刃接触的位置不同,角度也会变。刃口会变圆,或者有一部分磨不到。磨刀磨不好,原因多半不在手艺,而在磨刀石的表面。把磨刀石恢复平整的作业称为修平磨石。用铅笔在磨刀石表面画上格子,再用修平用的磨石来磨。线全部消失,就能用眼睛确认已经平了。理想的做法是每次磨刀前都修平。
用完的磨刀石,要冲掉金属粉末,放在通风良好的阴凉处晾干后再收起来。有裂纹的磨刀石,磨的过程中可能断裂,所以不用。
天然磨刀石、超精磨,以及磨刀石使用上的细节
天然磨刀石是从山上开采出来的石头。没有目数标示,每一块的硬度和颗粒粗细都不同。磨的过程中颗粒碎裂变细,用于收尾时会出现独特的朦胧光泽。价格高,品质也有好有坏,不必一开始就备齐。
也有职人用 #10000 以上的超精磨,把柳刃刀磨得像镜子一样。切面很亮,但刃口的凹凸太小,咬住食材的能力反而下降。油脂或切下的碎屑一塞进凹凸,刀很快就钝了。代价是每切一次都要擦刀。
需要吸水的磨刀石,浸泡 10~20 分钟左右为宜。只需打湿表面的磨刀石如果长时间泡在水里,固定颗粒的材料会受损,导致开裂。湿着密封会长霉,放在会结冰的地方会冻裂。干了以后用布包好或放进盒子,避免阳光直射和温度变化。修平用金刚石磨石或专用磨石,把整个表面对磨。
22.5 磨刀的基本方法
磨单刃刀的关键是,把刃面紧贴在磨刀石上,直到最后都不改变这个角度。只要让刃面本身贴紧,刀匠做出的角度就能原样再现。角度一乱,要么磨不到刃口,要么只在刃口上形成一个小角度,锋利程度下降。
- 准备 需要吸水的磨刀石,泡在水里直到不再冒气泡。修平磨石后,放在不打滑的台子上,表面淋上水。
- 握刀 右手握住刀柄,食指搭在刀背上,拇指贴在刀身侧面。左手用 2~3 根手指按住要磨的部位,让刃面紧贴磨刀石。固定手腕的角度。
- 磨正面(刃面) 把刃长分成 3~4 段,从刀尖到刀根依次磨。推的时候用力,拉的时候放松。每段磨同样的次数,保持同样的力度,用到磨刀石的整个表面。磨刀石上形成的泥浆(磨刀浆)有助于研磨,不要冲掉。
- 确认毛刺 用拇指指腹,沿着与刀刃垂直的方向,轻轻抚摸背面的刃口。不可以顺着刀刃方向抚摸。感觉到轻微挂手,那就是毛刺(卷刃)。它是磨正面时,刃口的金属向背面翻卷形成的。这证明磨刀石已经磨到了刃口,所以要一直磨正面,直到整个刃长都出现毛刺。没有出现毛刺的那一段,就是还没磨到。
- 背面平磨 把刀翻过来,让背面完全平贴磨刀石,用很轻的力拉几下。这叫做背面平磨(里押,uraoshi)。因为有背面凹槽,贴到磨刀石的只有丝里和刀背一侧的边缘。这样就能去掉毛刺,刃口也就完成了。用力磨会把背面凹槽磨平,所以每次以 2~5 下为宜。
- 用精磨石重复 在精磨石上也用同样的步骤,以更轻的力重复一遍。
- 检查并清洗 检查磨好的效果,把刀和磨刀石洗净晾干。不要让磨刀石的泥浆留在刀上。
双刃的牛刀和小刀,不是把背面平贴着磨。而是两面以同样的角度、同样的次数磨,使两面一致。
检查磨刀效果的方法
检查方法有三种。第一是纸。用一只手提起报纸,把刀刃贴上去轻轻一拉,看有没有卡住的地方。第二是指甲。把刃口轻轻立在拇指指甲上滑动,如果咬住停下,就说明磨好了。变圆的刃口会滑开。第三是光。把刃口对着灯光。磨好的刃口没有宽度,所以不反光。如果有发白的光点或光线,那里就是变圆或崩口的地方。每种方法都要在整个刃长上进行。
磨刀的频率
出刃刀要断骨,所以刀刃钝得快。备料多的店每天磨,至少每隔几天要用中磨石磨一次。柳刃刀只要不在砧板上摩擦,光切寿司料是不太会钝的。切完时把刃口碰到砧板上停住的习惯,会缩短柳刃刀的寿命。把切好的寿司料拢到一起时,用刀刃刮砧板的习惯也一样。变钝了,就只用精磨石恢复;用精磨石也恢复不了时,就从中磨石重新磨起。
平磨与蛤刃,以及磨损
把刃面平贴磨刀石的磨法叫做平磨。朝刃口方向带一点点弧度的磨法叫做蛤刃(凸刃)。出刃刀会碰到骨头,所以磨得稍带蛤刃,使刃口更强韧。柳刃刀为了不劈裂食材,一般磨得接近平磨。刀放得太平,就只会磨到刃面的上部,磨不到刃口。
每磨一次,刀身就会少一点。原本宽的柳刃刀,经过十年、二十年也会变窄。磨损变窄的刀是职人的骄傲,只要还有刃,就能继续用。
汁液中含有氨基酸、糖和水分,被压烂的切面接触室温的面积也更大。现场常说,职人的割伤大多发生在刀钝、手湿的时候。
22.6 保养、卫生与携带
用完立刻洗,立刻擦干
碳钢生锈,是铁接触水和氧气造成的。盐分和酸会加快生锈。这里的酸,指的是醋、柑橘和鱼血。用完后立刻用中性洗涤剂和海绵清洗,再用干布擦去水分。
最容易残留污垢的不是刀刃,而是刀柄与刀身的接缝。日式厨刀只是把刀身的根部插进木柄里,并没有密封。这个根部叫做刀茎(中子,nakago)。血和水进入接缝,里面就会生锈、细菌增殖,刀柄也会松动。接缝要用刷子清洗,不要泡在水里。不用洗碗机。因为它会让钢生锈、刀柄开裂、刃口受损。
消毒与分开使用
消毒要在用洗涤剂去除污垢之后进行(第4章)。70%左右的酒精不会伤刀。只是残留水分会生锈,所以要用干净的干布擦干。热水消毒以 80℃以上、5 分钟以上为基本,对刀身有效。但是连木柄一起长时间浸泡,刀柄会开裂,热水也会从接缝渗进去。比较实际的做法是把热水浇在刀身上冲一冲,然后马上擦干。次氯酸钠会让钢严重生锈,所以不用于刀具。
分开使用的思路,与交叉污染(第4章)相同。用于处理鳞片和内脏的初步处理工序的出刃刀,和用于从切鱼块开始的清洁工序的柳刃刀,不要在同一块砧板上混用。无法分开的店,在工序转换时要清洗刀、砧板和手,并用热水或酒精消毒,然后再进入下一步。
保管与携带
刀要收在干燥的地方,不让刀刃碰到其他金属。光着放进抽屉,刀刃会崩口,也会割伤手。长时间不用时,在刀刃上薄薄涂一层山茶油或食用油,再用报纸包好。
随身携带时,要放进刀鞘(saya)或专用刀盒,把刀刃完全盖住。刀鞘是木制的刀身护套。湿着放进刀鞘,里面会生锈,所以要擦干后再收进去。
在日本,《枪炮刀剑类持有等取缔法》,也就是通常所说的枪刀法,规定了刀具的携带。没有业务或其他正当理由,携带刀刃长度超过 6cm 的刀具是被禁止的。上下班往返,或者为了送去磨刀而装在刀盒里直接运送,属于正当理由。把刀一直放在车上,或者绕道把刀带进餐饮店,就很难被认定为正当理由。海外很多国家也有类似的规定。坐飞机时不能带进客舱,要放在托运行李里。
备料区和寿司台内侧的细致规定
刀柄松了,就重新装紧或更换。刀柄比刀刃先坏。生食用和加热用、鱼和蔬菜,也要尽可能分开用刀。不用蔬菜用的薄刃刀切鱼,也不用切鱼的柳刃刀切腌菜。
寿司台内侧的抹布,至少 1 小时换一次。用过的抹布,用次氯酸钠漂白、杀菌后晾干(第4章)。备料区的出刃刀,每分切完一条鱼就清洗一次。至少每换一种鱼就要洗,不让沾着血的刀刃碰到下一条鱼。营业后磨过的刀,第二天早上要再洗一遍、擦干,然后才开始握寿司。
轻微的锈,用软木塞或白萝卜的切头蘸上去污粉擦,就能擦掉。擦的方向要顺着刀刃。朝刃口方向横着擦,会伤到刀刃。锈得深了会形成小坑,即使磨了,刃口也会因此崩口。重要的是在发黑的阶段就止住。用 60℃左右的热水冲一冲,余热能让刀干得更快。
保管时,适合用干得快的刀架或磁性刀架。在海外随身携带刀具时,要放进刀盒,只在上下班往返时携带等,保持能说明这是工作工具的状态。左手用的单刃刀在海外几乎买不到,所以要在日本连备用的一起备齐再出国。氯含量高的自来水会加快生锈,所以洗后一定要彻底擦干。
本章小结
- 出刃刀是断骨、剖鱼用的厚单刃刀,柳刃刀和蛸引刀是一口气拉切的长单刃刀,薄刃刀是蔬菜用刀。出刃刀要配合鱼的大小,柳刃刀要配合体格和台面宽度。
- 单刃刀只有刃面一侧推开食材,所以切口棱角分明,可以去皮,可以切得很薄。因为有背面凹槽,背面贴磨刀石时只有丝里和刀背一侧的边缘接触。磨刀时不可以把背面凹槽磨平。
- 碳钢锋利、容易磨,但容易生锈;不锈钢抗锈能力强。磨刀石为粗磨石 #200~400,中磨石 #800~1500,精磨石 #3000~8000。磨刀前要修平磨石。
- 单刃刀要让刃面紧贴磨刀石,不改变角度地磨,在整个刃长上磨出毛刺之后,再用背面平磨去掉毛刺。背面平磨要平、轻、尽量少。
- 不快的刀会打滑伤人,还会压烂细胞造成汁液流失,污染砧板和下一块寿司料。用完立刻洗、立刻擦干,刀具不用次氯酸钠。没有正当理由携带刀刃超过 6cm 的刀具,是法律所禁止的。
- 变钝的刃口宽度变大,压强不足,推压的力增大,细胞在被撕开之前就被压烂。白纸钢锋利,青纸钢刃口耐久,本烧刃口耐久但不好磨。钢的硬度约为 HRC 60~65(1级)。
复习题
问题1 关于磨单刃刀时进行“背面平磨”的目的,下列哪一项是正确的?
a 在整个背面磨出角度,使刀刃变薄
b 去掉磨正面时向刃口背面翻卷的金属(毛刺),完成刃口
c 磨掉背面的凹陷(背面凹槽),使背面变平
d 去除刀刃上的锈
e 把磨刀石的表面修平
答案:b
磨正面(刃面)时,刃口的金属会向背面翻卷,形成毛刺。把背面平贴磨刀石轻轻一拉,由于有背面凹槽,只有丝里和刀背一侧的边缘接触磨刀石,毛刺被去掉,刃口也就完成了。a 会破坏刀刃的形状。c 的背面凹槽是需要保护的,磨掉了就难磨,食材也会粘在刀上。d 是除锈保养,e 是修平磨石,都是别的作业。
问题2 关于刀的保养与卫生,下列哪一项是正确的?
a 刀具消毒最好是浸泡在次氯酸钠里
b 最容易残留污垢的是刀刃中央,所以刀柄与刀身的接缝不用洗
c 日式厨刀用洗碗机洗,可以高温消毒,所以很好
d 初步处理工序用过的出刃刀,和从切鱼块开始使用的柳刃刀,不在同一块砧板上混用
e 碳钢刀湿着收进刀鞘,就不容易生锈
答案:d
处理鳞片和内脏的初步处理工序细菌多,而从切鱼块开始,是只处理会进入客人口中的鱼肉的清洁工序。无法分开时,要在工序交界处清洗刀、砧板和手并消毒。a 的次氯酸钠会让钢严重生锈。b 正好相反,接缝是最容易残留污垢的地方。c 的洗碗机会让钢生锈,让刀柄开裂。e 会在刀鞘里生锈。
问题3 用不快的刀切鱼时,切口容易出现汁液流失,下列哪一项是最恰当的理由?
a 钝刀的摩擦热大,会提高鱼肉的温度,使细胞融化
b 刃口变宽,同样的力压强不够,推压的力增大,细胞在被撕开之前就被压缩,细胞膜破裂
c 钝刀上生了锈,锈会溶解细胞膜
d 钝刀的背面凹槽变深,鱼肉粘在刀上被扯断
e 钝刀的凹凸变得太细,切面变得像镜子一样
答案:b
切,就是把力量集中在刃口一条细线上,把组织撕开。刃口变钝,宽度扩大到 10µm、20µm,同样的力压强就不够,职人会加大推压的力。于是细胞在被撕开之前就被压缩,细胞膜破裂,里面的液体流出。a 的摩擦热非常小,c、d、e 都不是事实。