第VI部 技術と道具
第22章
包丁と砥石
よく切れる包丁は、魚の細胞を潰さずに切り、切り口をきれいに立たせます。切れない包丁は力が要るので滑りやすく、けがと汚れのもとになります。この章では、包丁の種類、鋼の性質、砥石、片刃の研ぎ方、手入れと衛生、持ち運びの決まりを学びます。
この章で学ぶこと
- 出刃・柳刃・薄刃・牛刀などの用途と、片刃と両刃の違いを説明できる
- 裏すきのはたらきと、カエリを出して裏押しで取る片刃の研ぎ方を説明できる
- 鋼とステンレス、砥石の番手の違いを理解し、包丁に合わせて選べる
- 包丁の洗浄・消毒・保管・持ち運びを、衛生と法律の両面から正しく行える
- 刃先の鋭さと細胞の潰れ方の関係、白紙・青紙・本焼きの違いを説明できる(一級)
22.1 寿司屋の包丁
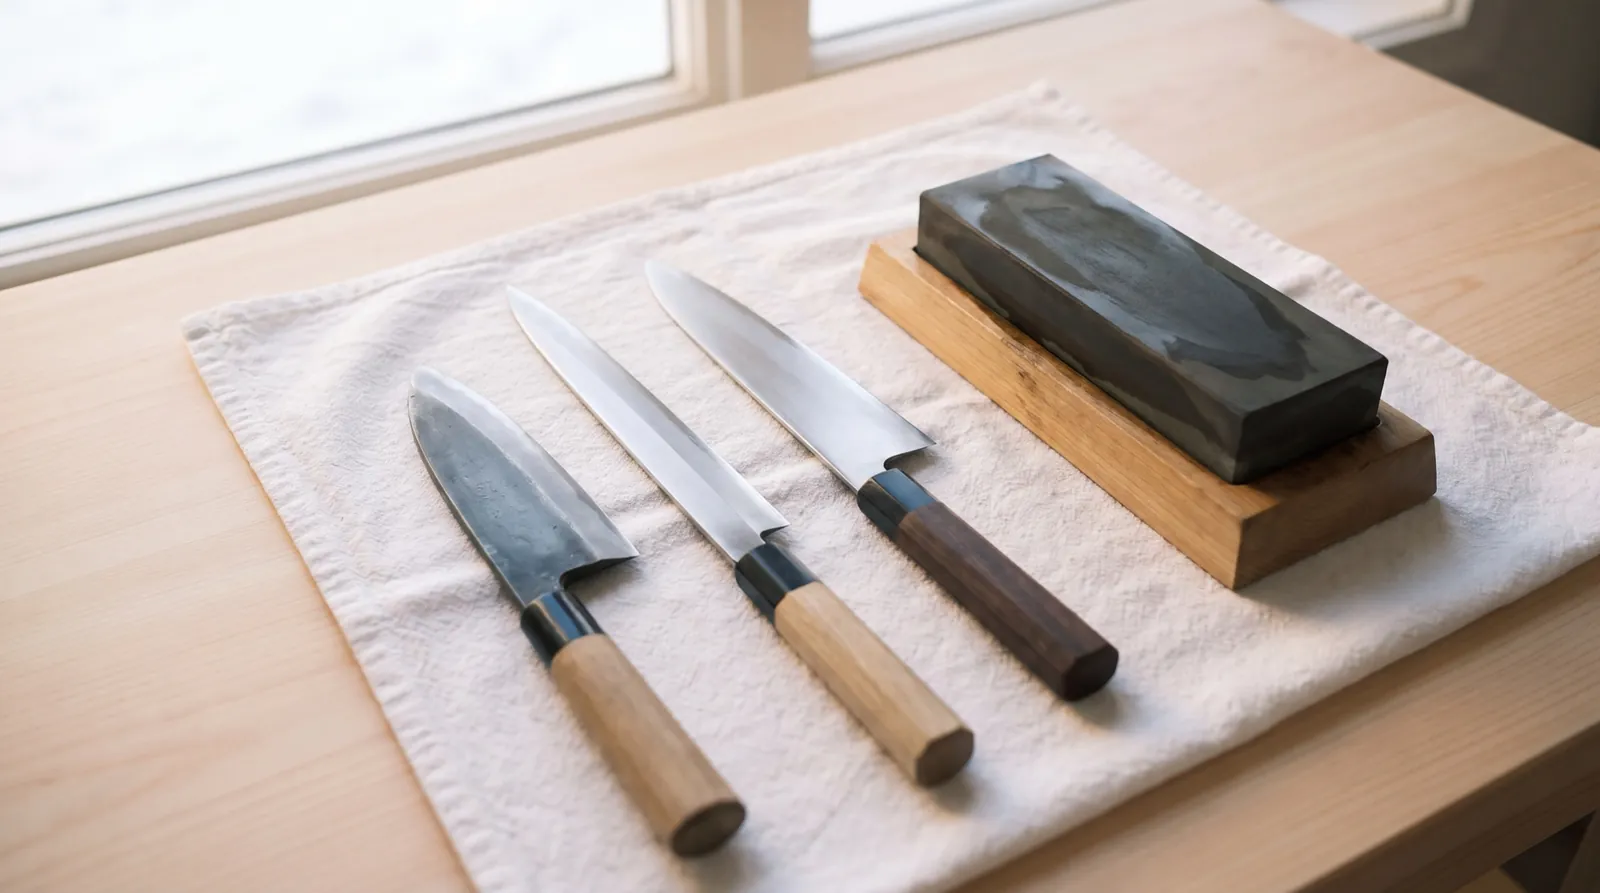
和包丁の多くは片刃です。刃の片面だけに、砥石に当てて研ぐ斜めの面があります。この面を切り刃といいます。反対側の面は「裏」と呼び、ほぼ平らです。牛刀などの西洋包丁は、両面に切り刃のある両刃です。
出刃 ― 骨を断ち、身をおろす
出刃(でば)は、峰が厚く重い片刃の包丁です。峰とは、刃の反対側の背のことです。出刃は頭を落とし、中骨を断ち、三枚におろすために使います。厚く重いのは、骨に当たったときの衝撃を刀身の重さで受け止め、刃が欠けるのを防ぐためです。
出刃には大きさと厚みの違いがあります。最も厚い本出刃は、鯛やブリなど骨の太い魚に使います。やや薄い相出刃は中型の魚に、小出刃やアジ切りはアジやイワシなどの小魚に使います。大きな出刃で小魚をおろすと、刃先が骨を越えて身を削ります。小さな出刃で大きな魚の骨を断つと、刃が欠けます。魚の大きさに出刃を合わせることが、歩留まりと刃の寿命を守ります。歩留まりとは、仕入れた魚のうち使える身の割合のことです。
柳刃と蛸引き ― 一息に引いて切る
柳刃(やなぎば)は、刺身や寿司ネタを切るための長い片刃の包丁です。ネタを切ることを「切り付け」といいます。切っ先が柳の葉のように尖っていて、つけ場では刃渡り 270〜300mm が標準です。長いのは、ネタを刃元から切っ先までの一回の動きで引き切るためです。刃渡りが足りないと、途中で押し戻す動きが入り、切り口が荒れます(第23章)。蛸引き(たこひき)は同じ用途の包丁で、切っ先が角ばった四角い形をしています。
薄刃・牛刀・ペティ
薄刃(うすば)は、刀身が薄く幅の広い野菜用の片刃です。かつら剥きや、ガリにする生姜の薄切り、大根のけんに使い、魚には使いません。牛刀とペティは両刃の西洋包丁です。牛刀は加熱用の魚や肉、野菜に幅広く使います。小型のペティは、薬味や柑橘の皮、細かい仕事に使います。
| 包丁 | 刃 | 刃渡りの目安 | 主な用途 |
|---|---|---|---|
| 本出刃 | 片刃・厚い | 165〜210mm | 頭落とし、中骨を断つ、三枚おろし |
| 小出刃・アジ切り | 片刃 | 90〜135mm | アジ・イワシなどの小魚 |
| 柳刃・蛸引き | 片刃・長い | 270〜300mm | 刺身・寿司ネタの切り付け、皮引き |
| 薄刃 | 片刃・幅広 | 165〜210mm | 野菜、かつら剥き |
| 牛刀 | 両刃 | 210〜270mm | 加熱用の魚、肉、野菜 |
| ペティ | 両刃・小型 | 120〜150mm | 薬味、柑橘、細かい仕事 |
表の要点は、骨を断つ出刃は短く厚く、ネタを引く柳刃は 270〜300mm と長いことです。
選び方 ― 体格・台の広さ・利き手
柳刃の刃渡りは、体格とつけ場の広さで決めます。長いほど一息に引けますが、狭いつけ場で長すぎる柳刃を振れば、器や隣の人に当たります。身長 170cm 前後なら 270mm、腕が長く台が広ければ 300mm が一つの目安です。
左利きの職人は、片刃を左利き用でそろえます。片刃は切り刃の向きが決まっています。右利き用を左手で引くと、切り刃が食材の側を向き、刃が食材に食い込んで切り口が曲がります。
ふぐ引き・骨スキと、選ぶときの細かな目安
ふぐ引きは、柳刃をさらに薄く狭くした包丁です。刃を軽くして身離れをよくし、透けるほど薄い薄造りを引くために使います。白身やカワハギの薄造りにも向きます。骨スキは、骨から身を外すための短く厚い包丁で、本来は肉用です。大型魚の頭を割るときに、出刃の代わりに使う職人もいます。
相出刃は刃渡り 150〜180mm ほどで、骨を断つ力と身をおろす軽さの中間を取った包丁です。中型の魚を数多くおろす店で重宝します。小出刃は刃渡り 105〜135mm ほど、さらに小さいアジ切りは 90〜105mm ほどです。小アジや春子鯛を何十尾もおろすとき、手の延長のように使えます。出刃は、普段おろす最大の魚の体の高さに、刃渡りが届くかで選びます。重さは、持ち上げたときではなく、まな板の上で 5 分間動かしたときの疲れで判断します。厚く重い本出刃は骨を断つには楽ですが、小魚を百尾おろせば手首に来ます。
柄は朴(ほお)の木が標準です。軽く、水に強く、濡れても滑りにくいからです。刃と柄の継ぎ目を締める輪を口輪(くちわ)といい、水牛の角が上等とされます。樹脂より割れにくく、水を通しにくいからです。柄の断面には八角や栗型があります。八角は左右どちらの手でも使え、栗型は右手の握りに合わせた膨らみがあります。左利き用の片刃は注文で作ることが多く、割高です。それでも協会は、利き手に合った包丁を使うことを勧めます。無理に右手用に慣れようとすると上達が遅れ、事故が増えるからです。
| 包丁 | 仕上げに使う砥石 | 理由 |
|---|---|---|
| 出刃(本出刃・相出刃・小出刃) | 中砥 #1000 前後で止める | 骨に掛かる大きな刃を残す |
| 柳刃・蛸引き | 仕上げ砥 #3000〜8000 | 断面を滑らかにして光らせる |
| ふぐ引き | 仕上げ砥 #5000 以上 | 透けるほど薄く引く |
| 薄刃 | 仕上げ砥 #3000 前後 | 野菜の薄切り、かつら剥き |
| 牛刀・ペティ | 中砥〜#3000 | 汎用 |
22.2 片刃と両刃 ― 裏すきのはたらき
両刃は左右対称のくさびです。刃が食材に入ると、両側の斜面が食材を左右に押し広げながら進みます。片刃は左右非対称のくさびです。切り刃のある側だけが食材を押しのけ、平らな裏側はほとんど押しません。この形が、寿司の仕事に三つの利点をもたらします。
第一に、切り口が立ちます。裏に接する切り口は押しのけられず、まっすぐ切り離されます。だからネタの角がきれいに立ち、細胞が潰れません。第二に、皮引きができます。平らな裏をまな板に寝かせると、刃先が皮と身の境目を、まな板と平行に進みます。皮引きは第13章で学びます。第三に、薄く引けます。切り刃の側に食材が逃げるので、薄造りでも刃が身を割らずに通ります。欠点は、刃が切り刃の側へ寄っていく癖があることです。まっすぐ切るには、手でこの癖を抑える技術が要ります。
裏すき
片刃の裏を光にかざすと、中央がわずかにくぼんでいます。これが裏すきで、鍛冶職人がわざと付けたくぼみです。裏を砥石に平らに当てたとき、砥石に触れるのは二か所だけになります。刃先に沿った細い帯と、峰の側の縁です。刃先に沿った細い帯を糸裏(いとうら)といいます。
裏すきには二つのはたらきがあります。一つは研ぎのはたらきです。触れる面が小さいので、裏を軽く数回研ぐだけで、刃先全体が均等に砥石に当たります。もう一つは切るはたらきです。裏の大部分が食材に密着しないので、切ったネタが刃に貼りつかず、すっと離れます。裏すきは研ぐたびに少しずつ減り、裏を強く研ぎすぎると消えてしまいます。研ぎでは、裏すきを守ることが何より大切です。
裏すきを失った包丁
両刃では斜面が身を持ち上げるので、銀皮を残す皮引きは難しくなります。皮引きで皮がまな板の側へすっと逃げるのも、裏すきが摩擦を減らしているからです。裏を強く研ぎ続けて裏すきが消えると、裏全体が平らになります。すると食材が刃に貼りつき、裏押しのたびに裏全体を削ることになります。裏全体を平らに研ぐのは、実際にはできない作業です。片刃は、かつら剥きや骨に沿わせる動きでも、切り刃の側へ寄る癖を手で抑えて使います。
22.3 鋼とステンレス
和包丁の刃には、主に炭素鋼かステンレス鋼が使われます。炭素鋼は鉄に炭素を加えた鋼で、職人は「鋼(はがね)」と呼びます。ステンレス鋼は、クロムを加えて錆びにくくした鋼です。炭素鋼は研げば鋭い刃が付き、研ぎやすいのが長所です。ただし水と塩と酸に弱く、濡れたまま置くと錆びます。炭素鋼には「白紙」「青紙」という呼び名があります。白紙は鋭く研ぎやすく、青紙は刃持ちがよいのが特徴です。ステンレスは錆に強い一方、研ぎ上がりの鋭さと、砥石への掛かりでやや劣ります。
和包丁の多くは、合わせという作りです。硬い鋼を刃の側に、柔らかい鉄を峰の側に貼り合わせてあります。柔らかい鉄は軟鉄と呼びます。軟鉄が衝撃を吸うので欠けにくく、研ぎやすいのが利点です。刀身のすべてを鋼で作ったものが本焼きです。刃持ちは非常によいのですが、研ぎに時間がかかり、落とすと割れることもあります。まずは合わせの包丁を、自分で研ぎこなせるようになることを勧めます。本焼きは、研ぎの腕が追いついてから選ぶ道具です。
鋼の中身 ― 白紙・青紙・霞・本焼き・硬さ
和包丁の炭素鋼は、炭素を約 1〜1.4% 含みます。白紙・青紙は、製鋼会社の規格の名前が通り名になったものです。白紙は不純物をできるだけ減らした炭素鋼で、鋭く研ぎやすい反面、すり減りはやや早めです。青紙は白紙にクロムとタングステンを加えたもので、すり減りに強く刃持ちがよい反面、研ぐときにやや硬く感じます。毎日研ぐ職人は白紙の鋭さを、研ぐ時間の取れない職人は青紙の刃持ちを選びます。近年は高級ステンレスの質が上がり、柳刃にステンレスを選ぶ職人も増えています。
合わせの包丁を研ぐと、鋼の部分は鏡のように光り、軟鉄の部分は霞んで見えます。そのため合わせを霞(かすみ)とも呼びます。研ぐと軟鉄が先に減って、鋼の刃先が出てくるので研ぎやすいのです。本焼きは日本刀と同じく、刃先だけを硬く焼き入れし、峰の側を柔らかく残します。刃先が歪みにくいので、長い柳刃に向きます。ただ全体が硬いので、砥石の掛かりが悪くなります。
刃の硬さはHRCという数値で表します。和包丁の鋼は HRC 60〜65 ほどです。硬いほど鋭さが長持ちしますが、粘りが下がります。そのため、横からの力や骨に当たる衝撃で欠けやすくなります。
| 区分 | 切れ味・研ぎやすさ | 刃持ち | 錆 | 欠け | 向く職人 |
|---|---|---|---|---|---|
| 白紙(炭素鋼) | 最も鋭く、研ぎやすい | 標準 | 弱い | 合わせなら強い | 毎日研ぐ |
| 青紙(炭素鋼) | 鋭い。やや硬い | 良い | 弱い | 合わせなら強い | 研ぐ間隔を空けたい |
| ステンレス | やや劣る。砥石の掛かりが悪い | 良い | 強い | 材料により差 | 高温多湿の地、海外 |
| 合わせ(霞) | 研ぎやすい | 標準 | 材料による | 軟鉄が衝撃を吸う | すべての職人の基本 |
| 本焼き | 研ぎに時間がかかる | 非常に良い | 材料による | 割れることがある | 研ぎが完成した職人 |
22.4 砥石
砥石の粒の粗さは番手で表します。「#」の後に付く数字で、大きいほど細かくなります。粗い砥石で刃の形を作り、細かい砥石で刃先を整えます。番手は三つに分けて覚えます。荒砥は #200〜400、中砥は #800〜1500、仕上げ砥は #3000〜8000 です。
| 区分 | 番手 | 用途 | 使う頻度の目安 |
|---|---|---|---|
| 荒砥 | #200〜400 | 欠けの修正、長く研いでいない刃の立て直し | 必要なときだけ |
| 中砥 | #800〜1500 | 毎日の研ぎ。切れ味を戻し、刃の形を作る。出刃の仕上げ | 出刃は毎日〜数日に一度 |
| 仕上げ砥 | #3000〜8000 | 中砥の傷を消し、刃先をなめらかにする。柳刃・薄刃の仕上げ | 柳刃は切れが落ちたとき |
| 面直し | ダイヤモンド砥石・専用の砥石 | 砥石の面を平らに保つ | 研ぐ前に毎回 |
研いだ刃先を顕微鏡で見ると、のこぎりの歯のような細かい凹凸が並んでいます。この凹凸が食材に掛かって切るのです。番手が細かいほど凹凸が小さく、切り口がなめらかで光ります。粗いほど凹凸が大きく、皮や骨にはよく掛かりますが、切り口は荒れます。だから、骨を断つ出刃は #1000 前後で止めて「大きな刃」を付けます。ネタを切る柳刃は仕上げ砥で整えて、切り口を光らせます。
今の研ぎの標準は人造砥石です。使う前に水に浸して、気泡が出なくなるまで吸わせるものがあります。表面を濡らすだけで使えるものもあります。製品の表示に従います。
面直し ― 研ぎの土台
砥石は使うほど中央がくぼみます。くぼんだ砥石で研ぐと、刃が当たる場所によって角度が変わります。刃先が丸まったり、一部だけ研げなかったりします。研ぎがうまくいかない原因の多くは、腕ではなく砥石の面にあるのです。砥石を平らに戻す作業を面直しと呼びます。砥石の面に鉛筆で格子を書き、面直し用の砥石でこすります。線が全部消えれば、平らになったと目で分かります。面直しは研ぐ前に毎回行うのが理想です。
使い終わった砥石は、金属の粉を洗い流し、風通しのよい日陰で乾かしてからしまいます。ひびの入った砥石は、研いでいる途中で割れることがあるので使いません。
天然砥石・超仕上げ・砥石の扱いの細かな注意
天然砥石は、山から切り出した石です。番手の表示がなく、一つ一つ硬さと粒の細かさが違います。研ぐうちに粒が砕けて細かくなるので、仕上げに使うと独特の霞んだ艶が出ます。高価で当たり外れがあり、最初からそろえる必要はありません。
#10000 以上の超仕上げで、柳刃を鏡のように仕上げる職人もいます。断面はよく光りますが、刃先の凹凸が小さすぎて掛かりが落ちます。脂や切りかすが凹凸に入ると、すぐ鈍ります。切るたびに刃を拭く手間と引き換えです。
水を吸わせる砥石は、10〜20 分ほど浸けるのが目安です。表面を濡らすだけの砥石を長く水に浸けると、粒を固めている材料が傷み、割れの原因になります。濡れたまま密閉するとカビが生え、凍る場所に置くと割れます。乾いたら布か箱に入れ、直射日光と温度の変化を避けます。面直しにはダイヤモンド砥石か専用の砥石を使い、表面全体をこすり合わせます。
22.5 研ぎ方の基本
片刃の研ぎで大切なのは、切り刃の面を砥石にぴったり当て、その角度を最後まで変えないことです。切り刃そのものを密着させれば、鍛冶職人が付けた角度がそのまま再現されます。角度が狂うと、研ぎが刃先に届かなかったり、刃先だけに小さな角度が付いて切れ味が落ちたりします。
- 準備 水を吸わせる砥石は、気泡が出なくなるまで水に浸けます。面直しをして、滑らない台に置き、表面に水を張ります。
- 構える 右手で柄を握り、人差し指を峰に、親指を刀身の腹に添えます。左手の指 2〜3 本で研ぐ部分を押さえ、切り刃を砥石に密着させます。手首の角度を固定します。
- 表(切り刃)を研ぐ 刃渡りを 3〜4 区間に分け、切っ先から刃元へ順に研ぎます。押すときに力をかけ、引くときは力を抜きます。各区間で同じ回数、同じ力を保ち、砥石の面全体を使います。砥石の上にできる泥(研ぎ汁)は研ぎを助けるので、流しません。
- カエリを確かめる 裏側の刃先を、刃に直角の向きに親指の腹でそっと撫でます。刃に沿って撫でてはいけません。わずかに引っかかる感触がカエリです。表を研いだときに、刃先の金属が裏側へめくれたものです。砥石が刃先まで届いた証拠なので、刃渡り全体にカエリが出るまで表を研ぎます。出ない区間は、まだ研げていません。
- 裏押し 包丁を裏返し、裏を砥石に完全に平らに当てて、軽い力で数回引きます。これを裏押しと呼びます。裏すきのおかげで、砥石に当たるのは糸裏と峰側の縁だけです。これでカエリが取れ、刃先が仕上がります。強く研ぐと裏すきが潰れるので、一度に 2〜5 回が目安です。
- 仕上げ砥で繰り返す 仕上げ砥でも同じ手順を、さらに軽い力で繰り返します。
- 確かめて洗う 研ぎ上がりを確かめ、包丁と砥石を洗って乾かします。砥石の泥を刃に残しません。
両刃の牛刀やペティは、裏を平らに当てるのではありません。両面を同じ角度・同じ回数で研いでそろえます。
研ぎ上がりの確かめ方
確かめ方は三つあります。一つ目は紙です。片手で吊るした新聞紙に刃を当てて軽く引き、引っかかる所がないかを見ます。二つ目は爪です。親指の爪に刃先を軽く立てて滑らせ、食い付いて止まれば研げています。丸まった刃先は滑ります。三つ目は光です。刃先を明かりに向けます。研げた刃先は幅がないので光りません。白く光る点や線があれば、そこが丸まりや欠けです。どれも刃渡り全体で行います。
研ぐ頻度
出刃は骨を断つので、刃が早く鈍ります。仕込みの多い店では毎日、少なくとも数日に一度は中砥で研ぎます。柳刃は、まな板にこすりつけなければ、ネタを切るだけではあまり鈍りません。切り終わりに刃先をまな板に当てて止める癖が、柳刃の寿命を縮めます。切ったネタを寄せるとき、刃でまな板をこする癖も同じです。切れが落ちたら仕上げ砥だけで戻し、それで戻らなくなったら中砥からやり直します。
べた研ぎとはまぐり刃、研ぎ減り
切り刃を砥石に平らに密着させる研ぎをべた研ぎといいます。刃先に向かってごくわずかに丸みを持たせる研ぎをはまぐり刃といいます。出刃は骨に当たるので、はまぐり気味にして刃先を強くします。柳刃は食材を割らないよう、べた研ぎに近づけるのが一般的です。寝かせすぎると、切り刃の上の方だけが削れて刃先に届きません。
研ぐたびに刀身は減ります。幅の広かった柳刃も、十年二十年で細くなります。研ぎ減った包丁は職人の誇りであり、刃が残っている限り使えます。
ドリップはアミノ酸と糖と水分を含み、潰れた断面は室温に触れる面も広くなります。職人の切り傷の多くは、鈍った包丁と濡れた手で起きると現場では言われます。
22.6 手入れ・衛生・持ち運び
使ったらすぐ洗い、すぐ乾かす
炭素鋼の錆は、鉄が水と酸素に触れて起きます。塩分と酸で早まります。酸とは、酢や柑橘、魚の血のことです。使ったらすぐに中性洗剤とスポンジで洗い、乾いた布で水気を拭き取ります。
汚れが最も残りやすいのは、刃ではなく柄と刃の継ぎ目です。和包丁は、刀身の根元を木の柄に差し込んであるだけで、密閉されていません。この根元を中子(なかご)といいます。継ぎ目に血や水が入ると、中で錆び、菌が増え、柄が緩みます。継ぎ目はブラシで洗い、水に浸け置きしません。食器洗い機は使いません。鋼を錆びさせ、柄を割り、刃先を傷めるからです。
消毒と使い分け
消毒は、洗剤で汚れを落としてから行います(第4章)。70% 前後のアルコールは刃を傷めません。ただ、水分が残ると錆びるので、乾いた清潔な布で拭き取ります。熱湯消毒は 80℃以上で 5 分以上が基本で、刀身には有効です。しかし木の柄ごと長く浸けると、柄が割れ、継ぎ目から湯が入ります。刀身に熱湯をかけて流し、すぐに乾かすのが現実的です。次亜塩素酸ナトリウムは鋼をひどく錆びさせるので、包丁には使いません。
使い分けは、交差汚染(第4章)の考え方と同じです。うろこや内臓を扱う水洗いの工程で使った出刃と、サク取りから先の清潔な工程で使う柳刃を、同じまな板の上で混ぜません。分けられない店では、工程が変わるときに包丁・まな板・手を洗浄し、熱湯かアルコールで消毒してから次に進みます。
保管と持ち運び
包丁は、刃がほかの金属に触れないように、乾いた場所にしまいます。裸で引き出しに入れると、刃が欠け、手を切ります。長く使わないときは、刃に椿油か食用油を薄く塗り、新聞紙で巻きます。
持ち歩くときは、鞘(さや)か専用のケースに入れ、刃を完全に覆います。鞘は、木でできた刀身のカバーです。濡れたまま鞘に入れると中で錆びるので、乾かしてから納めます。
日本では、銃砲刀剣類所持等取締法、いわゆる銃刀法が刃物の携帯を決めています。刃体の長さが 6cm を超える刃物を、業務その他正当な理由なく携帯することは禁じられています。職場との行き帰りや、研ぎに出すためにケースに入れてまっすぐ運ぶのは、正当な理由に当たります。車に積んだままにする、寄り道をして飲食店に持ち込むといったことは、正当な理由とは認められにくくなります。海外の多くの国にも、同じような決まりがあります。飛行機では機内に持ち込めないので、預け荷物に入れます。
仕込み場とつけ場の細かな決まり
柄が緩んだら、打ち直すか交換します。柄は刃より先に傷みます。生食用と加熱用、魚と野菜も、できる限り包丁を分けます。野菜用の薄刃で魚を切らず、魚用の柳刃で漬物を切りません。
つけ場の布巾は、1 時間に一度は替えます。使い終わった布巾は、次亜塩素酸ナトリウムで漂白・殺菌して乾かします(第4章)。仕込み場の出刃は、魚を一尾おろすごとに洗います。少なくとも魚の種類が変わるごとに洗い、血合いの付いた刃を次の魚に当てません。営業後に研いだ包丁は、翌朝もう一度洗って拭いてから、握りに入ります。
軽い錆は、クレンザーをコルクや大根の切れ端に付けてこすれば落ちます。こするのは刃に沿う向きです。刃先に向けて横にこすると、刃を傷めます。深く進んだ錆は小さな穴を作り、研いでも刃先が欠ける原因になります。黒ずみの段階で止めることが大切です。60℃前後の湯で流すと、余熱で早く乾きます。
保管には、乾きの早い包丁差しやマグネットラックが向きます。海外で刃物を持ち歩くときは、ケースに入れ、職場との往復に限るなど、仕事の道具だと説明できる状態にしておきます。左利き用の片刃は海外ではまず手に入らないので、日本で予備を含めてそろえてから出ます。塩素の強い水道水は錆を早めるので、洗った後の拭き取りを徹底します。
この章のまとめ
- 出刃は骨を断ち身をおろす厚い片刃、柳刃と蛸引きは一息に引き切る長い片刃、薄刃は野菜用です。魚の大きさに出刃を、体格と台の広さに柳刃を合わせます。
- 片刃は切り刃の側だけが食材を押しのけるので、切り口が立ち、皮引きができ、薄く引けます。裏すきがあるので、裏を砥石に当てると糸裏と峰側の縁だけが触れます。研ぎで裏すきを潰してはいけません。
- 炭素鋼は鋭く研ぎやすいが錆びやすく、ステンレスは錆に強い。砥石は荒砥 #200〜400、中砥 #800〜1500、仕上げ砥 #3000〜8000。研ぐ前に面直しをします。
- 片刃は切り刃を砥石に密着させて角度を変えずに研ぎ、刃渡り全体にカエリを出してから、裏押しでカエリを取ります。裏押しは平らに、軽く、最小限です。
- 切れない包丁は滑ってけがを招き、細胞を潰してドリップを出し、まな板と次のネタを汚します。使ったらすぐ洗ってすぐ乾かし、包丁に次亜塩素酸ナトリウムは使いません。刃体 6cm を超える刃物を正当な理由なく持ち歩くことは法律で禁じられています。
- 鈍った刃先は幅が広がって圧力が足りず、押す力が増えて細胞が裂ける前に潰れます。白紙は鋭く、青紙は刃持ちがよく、本焼きは刃持ちがよいが研ぎにくい。鋼の硬さは HRC 60〜65 ほどです(一級)。
確認問題
問1 片刃の包丁を研ぐときに行う「裏押し」の目的として、正しいものはどれか。
a 裏面全体に角度を付けて、刃を薄くするため
b 表を研いだときに刃先の裏側へめくれた金属(カエリ)を取り、刃先を仕上げるため
c 裏のくぼみ(裏すき)を削って、裏を平らにするため
d 刃に付いた錆を落とすため
e 砥石の面を平らに直すため
答え:b
表(切り刃)を研ぐと、刃先の金属が裏側へめくれてカエリができます。裏を砥石に平らに当てて軽く引くと、裏すきのおかげで糸裏と峰側の縁だけが砥石に当たり、カエリが取れて刃先が仕上がります。a は刃の形を崩します。c の裏すきは守るもので、削ると研ぎにくくなり、食材も刃に貼りつきます。d は錆の手入れ、e は面直しで、別の作業です。
問2 包丁の手入れと衛生について、正しいものはどれか。
a 包丁の消毒には次亜塩素酸ナトリウムに浸けるのが最もよい
b 汚れが最も残りやすいのは刃の中央なので、柄と刃の継ぎ目は洗わなくてよい
c 和包丁は食器洗い機で洗うと、高温で消毒できるのでよい
d 水洗いの工程で使った出刃と、サク取りから先で使う柳刃は、同じまな板の上で混ぜない
e 炭素鋼の包丁は、濡れたまま鞘に納めると錆びにくい
答え:d
うろこや内臓を扱う水洗いの工程は菌が多く、サク取りから先は客の口に入る身だけを扱う清潔な工程です。分けられないときは、工程の境目で包丁・まな板・手を洗って消毒します。a の次亜塩素酸ナトリウムは鋼をひどく錆びさせます。b は逆で、継ぎ目が最も汚れが残る場所です。c の食器洗い機は鋼を錆びさせ、柄を割ります。e は中で錆びます。
問3 切れない包丁で魚を切ると、切り口からドリップが出やすくなる理由として、最も適切なものはどれか。
a 鈍った刃は摩擦熱が大きく、身の温度を上げて細胞を溶かすから
b 刃先の幅が広がって同じ力では圧力が足りず、押す力が増えて、細胞が裂ける前に押し縮められて細胞膜が破れるから
c 鈍った刃には錆が出ていて、錆が細胞膜を溶かすから
d 鈍った刃は裏すきが深くなり、身が刃に貼りついて引きちぎられるから
e 鈍った刃では凹凸が細かくなりすぎて、断面が鏡のようになるから
答え:b
切るとは、刃先の細い線に力を集めて組織を裂くことです。刃先が丸まって幅が 10µm、20µm と広がると、同じ力では圧力が足りず、職人は押す力を増やします。すると細胞は裂ける前に押し縮められ、細胞膜が破れて中の液が出ます。a の摩擦熱はごく小さく、c・d・e は事実ではありません。