第VI部 技術と道具
第22章
包丁と砥石
寿司の品質は、ネタがまな板の上で包丁に触れた瞬間に半分決まる。切れる刃は細胞を潰さず、旨味を閉じ込め、切り口を立たせる。切れない刃は力を要し、事故と汚染を招く。この章では、和包丁の構造と鋼の性質、砥石の選び方、片刃を研ぎ上げる手順と「裏押し」の意味を、理由から学ぶ。一級では、裏すきと裏押しの物理、番手の使い分け、切れ味と衛生の関係が問われる。
この章の到達目標
- 出刃・柳刃・蛸引き・薄刃・牛刀などの構造の違いを、用途と結び付けて説明できる
- 片刃の切り刃と裏すきの構造が、切り口の質と研ぎやすさにどう働くかを説明できる
- 鋼とステンレス、合わせと本焼きの長所と短所を理解し、自分の店に合う一本を選べる
- 砥石の番手・吸水性・面直しを理解し、荒砥から仕上げ砥まで正しい順で使える
- カエリの確認と裏押しの意味を理解し、片刃を研ぎ上げて切れ味を確認できる
- 切れない包丁がなぜ危険で不衛生なのかを、細胞・ドリップ・力の観点から説明できる
- 包丁の衛生管理、保管、持ち運びの法律上の注意を実践できる
22.1 和包丁の種類と用途
和包丁の多くは片刃、すなわち刃の片面だけに斜めの切り刃(砥石に当てて研ぐ斜面)を持つ構造である。西洋包丁は両面に切り刃を持つ両刃である。この違いが、魚を「おろす」「引く」という寿司の仕事を支えている。まず、寿司屋のつけ場と仕込み場で使われる主な包丁を整理する。
出刃 ― 骨を断ち、身を外す
出刃は厚い峰と重い刀身を持つ片刃の包丁で、頭を落とし、中骨を断ち、三枚におろすための道具である。厚みがあるのは、骨に当たったときの衝撃を刀身の質量で受け止め、刃先が欠けるのを防ぐためである。同じ出刃でも用途に応じて厚みと大きさが違う。本出刃は最も厚く重く、鯛やブリなど骨の太い魚に使う。刃渡りは 165〜210mm がつけ場の標準である。相出刃は本出刃より薄く軽く、骨を断つ力と身をおろす軽快さの中間を取ったもので、中型魚を数多くおろす店で重宝する。小出刃は刃渡り 105〜135mm 程度で、アジ・キス・イワシなど小魚に使う。さらに小さいアジ切り(刃渡り 90〜105mm)は、小アジや春子鯛を数十尾単位でおろすときに手の延長のように使える。大きな出刃で小魚をおろすと刃先が中骨を越えて身を削り、小さな出刃で大魚の骨を断つと刃が欠ける。魚の大きさに出刃を合わせることが、歩留まりと刃の寿命の両方を守る。
柳刃と蛸引き ― 引いて切る
柳刃は切り付け専用の長い片刃包丁で、関西で発達した。切っ先が柳の葉のように尖り、刃渡りは 240〜330mm、つけ場では 270〜300mm が標準である。長いのは、一枚のネタを刃元から切っ先までの一動作で引き切るためで、刃渡りが足りないと途中で押し返す動作が入り、断面が荒れる(第23章)。蛸引きは関東で発達した同じ用途の包丁で、切っ先が角ばった長方形の刀身を持つ。身幅が狭く薄いため刃が軽く、まっすぐ引く動作に向く。現在は関東でも柳刃を使う職人が多いが、蛸引きを好む職人も根強く残る。ふぐ引きは柳刃をさらに薄く狭くしたもので、薄造りを透けるほど薄く引くために刃を軽くし、身離れを良くしてある。白身の薄造りやカワハギの薄造りにも向く。
薄刃・牛刀・ペティ・骨スキ
薄刃は野菜専用の片刃包丁で、刀身が薄く幅広い。関東の江戸型は切っ先が四角く、関西の鎌型は峰が丸く落ちる。かつら剥き、ガリ用の生姜の薄切り、大根のけん、きゅうりなどに使い、魚には使わない。牛刀は両刃の西洋包丁で、刃渡り 210〜270mm。骨のない身をおろす、加熱用の魚を切る、野菜を刻む、肉を切るなど守備範囲が広く、和包丁の代わりにはならないが、一本あると海外の店では特に助かる。ペティは刃渡り 120〜150mm の小型両刃で、柑橘の皮、薬味、イカの細かい掃除などに使う。骨スキは骨から身を外すための短く厚い両刃で、本来は肉用だが、大型魚の頭を割るときに出刃の代わりに使う職人もいる。
| 包丁 | 刃 | 標準的な刃渡り | 主な用途 | 研ぎの仕上げ |
|---|---|---|---|---|
| 本出刃 | 片刃・厚い | 165〜210mm | 頭落とし、中骨の切断、三枚おろし | 中砥 #1000 前後で止める |
| 相出刃 | 片刃・やや薄い | 150〜180mm | 中型魚のおろし全般 | 中砥 #1000 前後 |
| 小出刃・アジ切り | 片刃 | 90〜135mm | 小魚、春子、小アジ | 中砥 #1000 前後 |
| 柳刃 | 片刃・切っ先尖る | 270〜300mm | 刺身・寿司ネタの切り付け、皮引き | 仕上げ砥 #3000〜8000 |
| 蛸引き | 片刃・切っ先角型 | 270〜300mm | 柳刃と同じ(関東) | 仕上げ砥 #3000〜8000 |
| ふぐ引き | 片刃・薄く狭い | 270〜300mm | 薄造り | 仕上げ砥 #5000 以上 |
| 薄刃 | 片刃・幅広 | 165〜210mm | 野菜、かつら剥き | 仕上げ砥 #3000 前後 |
| 牛刀 | 両刃 | 210〜270mm | 汎用、加熱用の魚、肉、野菜 | 中砥〜#3000 |
| ペティ | 両刃 | 120〜150mm | 薬味、柑橘、細かい掃除 | 中砥〜#3000 |
22.2 選び方 ― 刃渡り・重さ・柄・利き手
刃渡り(刃の付け根から切っ先までの長さ)は、扱う魚と作業台の広さで決める。柳刃は長いほど一動作で引けるが、狭いつけ場で 330mm を振れば隣の器や同僚に当たる。身長 170cm 前後の職人なら 270mm、腕が長く台が広ければ 300mm が一つの目安である。出刃は、普段おろす最大の魚の体高に刃渡りが届くかで選ぶ。重さは、持ち上げたときではなく、まな板の上で五分間動かしたときの疲れで判断する。厚く重い本出刃は骨を断つときは楽だが、小魚を百尾おろせば手首に来る。
柄は朴(ほお)の木が標準である。軽く、水に強く、手に馴染み、濡れても滑りにくい。柄の先端の口輪(刃と柄の継ぎ目を締める輪)は水牛の角が上等とされ、樹脂製より割れにくく水を通しにくい。この継ぎ目は衛生上の弱点でもあり、22.7 で改めて扱う。柄の断面は八角・栗型(D型)などがあり、八角は左右どちらの手でも使え、栗型は右手の握りに合わせた膨らみがある。
左利きの職人は、片刃を左用で揃える必要がある。切り刃の向きが決まっているため、右用の柳刃を左手で引くと切り刃が食材側を向き、刃が食材に食い込んで切り口が曲がる。左用は受注生産が多く割高だが、協会は利き手に合った包丁を使うことを勧める。無理な矯正は上達を遅らせ、事故を増やす。
22.3 片刃と両刃 ― 切り刃と裏すきの物理
両刃は左右対称の楔である。刃先が食材に入ると、両側の斜面が食材を左右に均等に押し広げながら進む。片刃は非対称の楔で、切り刃のある側だけが食材を押しのけ、裏側(平らな面)は食材をほとんど押さない。この非対称が、寿司の仕事で三つの利点を生む。
第一に、切り口が立つ。刃に接する裏側の断面は押しのけられず、まっすぐ切り離されるため、ネタの切り口が鋭角に立ち、細胞が潰れない。第二に、皮引きができる。裏面を平らにまな板に寝かせると、刃先が皮と身の境界をまな板と平行に進む。両刃では斜面が身を持ち上げてしまい、銀皮を残す皮引き(第13章)は難しい。第三に、薄く引ける。切り刃側に食材が逃げるので、薄造りのように数ミリ以下の厚さでも刃が食材を割らずに通る。欠点は、刃が切り刃の側へ寄ろうとする癖があることで、かつら剥きや骨に沿わせる動作では、この癖を手で制御する技術が要る。
裏すきの意味
片刃の裏面を光にかざすと、中央がわずかに凹んでいる。これが裏すきで、鍛冶が裏面を意図的に凹ませた構造である。凹んでいるため、裏面を砥石に平らに当てたとき、砥石に触れるのは刃先に沿った細い帯(糸裏と呼ぶ)と峰側の縁だけになる。これには二つの働きがある。一つは研ぎの働きで、接触面が小さいので、裏を軽く数回引くだけで刃先全体が均等に砥石に当たり、裏面全体を平らに研ぐという不可能な作業をせずに済む。もう一つは切る働きで、裏面の大部分が食材に密着しないため、切ったネタが刃に貼り付かず、スッと離れる。皮引きで皮がまな板側に逃げるのも、裏すきが摩擦を減らしているからである。裏すきは研ぐたびに少しずつ減り、裏を強く研ぎ過ぎると消えて平らになる。裏すきを失った包丁は食材が貼り付き、裏押しのたびに裏面全体を削ることになる。研ぎでは裏すきを「守る」ことが第一である。
22.4 鋼とステンレス、合わせと本焼き
和包丁の刃には主に炭素鋼(鉄に約 1〜1.4% の炭素を含む鋼。「鋼」と呼ぶ)か、クロムを多く含んで錆びにくくしたステンレス鋼が使われる。炭素鋼は組織が緻密で、研げば鋭い刃先が付き、研ぎやすい。反面、水と塩と酸に弱く、濡れたまま放置すれば数時間で赤錆が浮く。ステンレスは錆に強いが、同じ硬さなら炭素鋼より研ぎ上がりの鋭さと「掛かり」でやや劣り、砥石の掛かりも悪い。近年は高級ステンレスの質が上がり、つけ場で柳刃にステンレスを選ぶ職人も増えている。
炭素鋼には製鋼会社の規格名が通称として定着している。白紙は不純物を極限まで減らした純粋な炭素鋼で、鋭く研ぎやすいが摩耗はやや早い。青紙は白紙にクロムとタングステンを加えたもので、摩耗に強く刃持ちが良いが、研ぐときにやや硬く感じる。毎日研ぐ職人は白紙の鋭さを、研ぐ時間が取れない職人は青紙の刃持ちを選ぶ。
合わせ(霞)と本焼き
和包丁の大半は合わせと呼ばれる構造で、硬い鋼を刃側に、柔らかい軟鉄を峰側に鍛接してある。研ぐと鋼の部分が鏡のように光り、軟鉄の部分が霞んで見えるので霞(かすみ)とも呼ぶ。軟鉄が衝撃を吸収するため欠けにくく、研ぐときは軟鉄が先に減って鋼の刃先が出るので研ぎやすい。対して本焼きは刀身の全体が鋼だけでできた包丁で、日本刀と同じく刃先だけを硬く焼き入れ、峰側を柔らかく残す。刃持ちが極めて良く、刃先の歪みが出にくいので長い柳刃に向くが、全体が硬いため砥石の掛かりが悪く研ぎに時間がかかり、落とすと割れることもある。まず合わせの柳刃を自分で完全に研げるようになることを勧める。本焼きは、研ぎの腕が追い付いてから選ぶ道具である。
硬さはHRC(ロックウェル硬度 C スケール)で表し、和包丁の鋼は HRC 60〜65 程度である。硬いほど刃先が長く鋭さを保つが、靱性(粘り)が下がり、横からの力や骨への衝撃で欠けやすい。
| 区分 | 切れ味・研ぎやすさ | 刃持ち | 錆 | 欠け | 向く職人 |
|---|---|---|---|---|---|
| 白紙(炭素鋼) | 最も鋭く、研ぎやすい | 標準 | 弱い | 合わせなら強い | 毎日研ぐ |
| 青紙(炭素鋼) | 鋭い。やや硬い | 良い | 弱い | 合わせなら強い | 研ぐ間隔を空けたい |
| ステンレス | やや劣る。砥石の掛かりが悪い | 良い | 強い | 材により差 | 高温多湿、海外、兼業 |
| 合わせ(霞) | 研ぎやすい | 標準 | 材による | 軟鉄が衝撃を吸収 | 全員の基本 |
| 本焼き | 研ぎに時間 | 非常に良い | 材による | 割れることがある | 研ぎが完成した職人 |
錆の手入れ
炭素鋼の錆は、鉄が水と酸素に触れて酸化鉄になる反応で、塩分と酸(酢・柑橘・魚の血)が反応を加速する。酢締めの魚を切った後、濡れたまま置いた柳刃は、昼の営業中に刃先が黄ばむ。対策は単純で、使ったらすぐ洗い、すぐ乾かす。洗いは中性洗剤とスポンジで、柄の継ぎ目まで洗う。熱めの湯(60℃ 前後)で流すと余熱で水が飛び、乾きが早い。乾いた布で水気を拭き、営業中は刃先を濡れ布巾で拭くたびに、乾いた布でもう一度拭く習慣を付ける。
長期保管や休業前は、刃に椿油(または食用油)を薄く塗って新聞紙で巻く。新聞紙は湿気を吸う(インクの油分が錆止めの補助になるとも言われる)。浮いた軽い錆は、クレンザーをコルクや大根の切れ端に付けて峰方向にこすれば落ちる。刃先に向けて横にこすると刃を傷めるので、刃に沿う向きに動かす。深く進んだ錆は孔を作り、研いでも刃先が欠ける原因になるので、黒ずみの段階で止めることが大切である。アルコールは錆の直接の原因ではないが、70% アルコールの水分が残れば錆びる。熱湯消毒も、直後に完全に乾かせば問題はない(22.7)。
22.5 砥石 ― 番手・吸水・面直し・保管
砥石は、研磨粒子を結合材で固めた板である。粒子の粗さを番手(#の数字。大きいほど細かい)で表し、粗い砥石で刃の形を作り、細かい砥石で刃先を整える。荒砥(#200〜400)は欠けの修正、形の変更、長く研いでいない包丁の立て直しに使う。金属を速く削るが、研ぎ傷が深い。中砥(#800〜1500)は日常の研ぎの主役で、切れ味を回復させ、刃先の形を決める。仕上げ砥(#3000〜8000 以上)は中砥の傷を消し、刃先を滑らかにする。刃先は顕微鏡で見れば鋸の歯のような凹凸を持ち、この凹凸が食材に掛かって切る。番手が細かいほど凹凸は小さく、断面が滑らかで光るが、脂や切りかすが入ると掛かりが鈍る。粗いほど凹凸が大きく、皮や骨に掛かるが断面は荒れる。だから出刃は #1000 前後で止めて大きな刃を付け、柳刃は #3000〜8000 で仕上げて断面を光らせる。柳刃を #10000 以上で鏡面に仕上げる職人もいるが、掛かりが落ちるので、切るたびに刃を拭く手間と引き換えになる。
天然砥石は山から切り出した岩で、番手の表示がなく、一つ一つ硬さと粒度が違う。粒子が研ぐうちに砕けて細かくなるため、仕上げに使うと独特の霞んだ艶が出る。高価で当たり外れがあり、最初から揃える必要はない。人造砥石は粒度が均一で安定し、価格も手頃で、現在の研ぎの標準である。人造砥石には、使う前に水に浸して気泡が出なくなるまで吸わせる吸水性のもの(10〜20 分が目安)と、表面を濡らすだけで使える不吸水性のものがある。不吸水性の砥石を長時間水に浸けると結合材が傷み、割れの原因になる。製品の表示に従う。
面直し ― 研ぎの土台
砥石は使うほど中央が凹む。凹んだ砥石で研ぐと、刃先が砥石に当たる位置ごとに角度が変わり、刃先が丸まったり、刃の中央だけ研げなかったりする。研ぎがうまくいかない原因の多くは、腕ではなく砥石の面にある。砥石を平らに保つ作業を面直しと呼び、ダイヤモンド砥石か面直し専用の砥石を使って、砥石の表面全体を擦り合わせる。鉛筆で砥石の面に格子を書き、全部消えるまで擦れば平らになったことが目で分かる。面直しは研ぐ前に毎回行うのが理想で、少なくとも中砥は研ぎのたびに確認する。
砥石の保管は、使用後に金属粉を洗い流し、風通しの良い日陰で完全に乾かしてからにする。濡れたまま密閉するとカビが生え、凍る環境では割れる。乾いたら布か箱に入れて、直射日光と温度変化を避ける。ひびが入った砥石は研いでいる最中に割れることがあるので使わない。
| 区分 | 番手 | 用途 | 頻度の目安 |
|---|---|---|---|
| 荒砥 | #200〜400 | 欠けの修正、形の変更、刃先の立て直し | 必要なときだけ |
| 中砥 | #800〜1500 | 日常の研ぎ、刃先の形を作る、出刃の仕上げ | 出刃は毎日〜数日に一度 |
| 仕上げ砥 | #3000〜8000 | 中砥の傷を消す、柳刃・薄刃の仕上げ | 柳刃は切れが落ちたとき |
| 超仕上げ | #10000 以上 | 鏡面、断面の光沢 | 好みによる |
| 面直し | ダイヤモンド・専用砥石 | 砥石を平らに保つ | 研ぐ前に毎回 |
22.6 研ぎ方 ― 角度・カエリ・裏押し
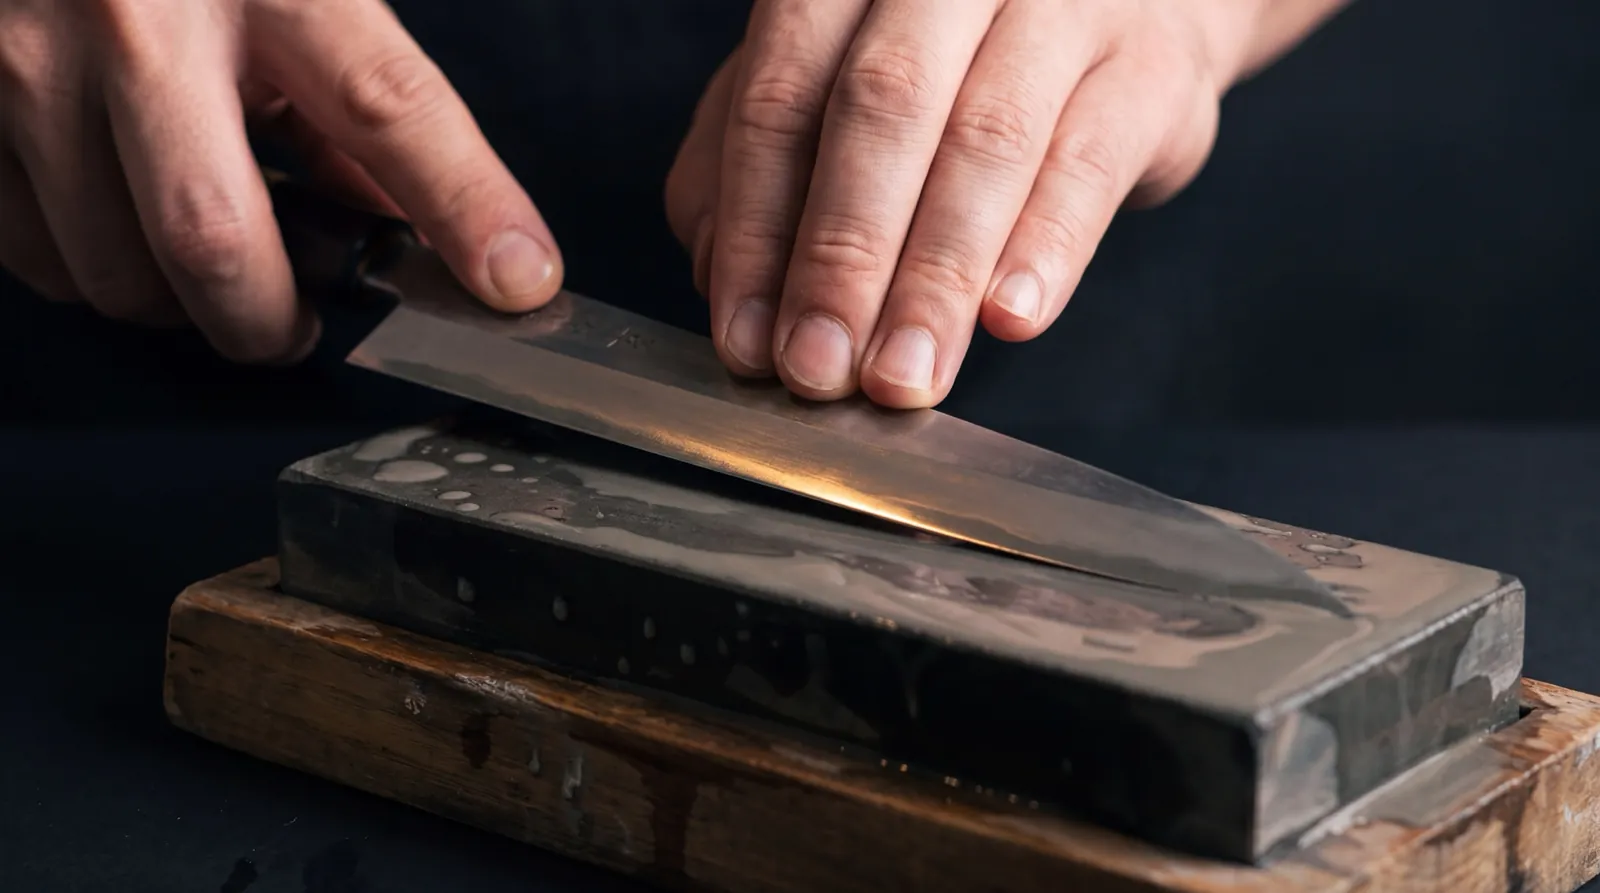
片刃の研ぎは、両刃より単純で、両刃より厳密である。単純なのは、角度を自分で決めなくてよいからで、切り刃の斜面そのものを砥石に密着させれば、鍛冶が付けた角度がそのまま再現される。厳密なのは、その密着を刃元から切っ先まで一ミリも狂わせてはならないからである。切り刃を浮かせれば刃先だけに小さな角度が付いて切れ味は落ち、寝かせ過ぎれば切り刃の上の方だけ削れて刃先に届かない。
- 砥石の準備 吸水性の砥石は気泡が止まるまで水に浸ける。面直しで平らにし、滑らない台に置く。砥石の面に水を張っておく。
- 構えと角度 右手で柄を握り、人差し指を峰に、親指を刀身の腹に添える。左手の指二〜三本を研ぐ部分の刀身に置いて圧力をかける。切り刃を砥石に密着させ、手首の角度を固定する。研いでいる間、角度は変えない。
- 表(切り刃)を研ぐ 刃渡りを三〜四区間に分け、切っ先から刃元へ順に研ぐ。押すときに力をかけ、引くときは力を抜く。各区間で同じ回数、同じ圧力を保ち、砥石の面全体を使って一か所だけ凹ませない。砥石の泥(研ぎ汁)は流さない。泥が研磨を助ける。
- カエリを確かめる 裏面の刃先を、刃先に直角の向きに親指の腹で撫でる(刃に沿って撫でてはならない)。わずかに引っかかる感触があれば、それがカエリ(バリ)で、表を研いだときに刃先の金属が裏側へ押し出されてめくれたものである。カエリは「砥石が刃先まで届いた」証拠であり、刃渡りの全体に出るまで表を研ぐ。一部に出ない区間があれば、そこがまだ研げていない。
- 裏押し 包丁を裏返し、裏面を砥石に完全に平らに当てる。角度を付けてはならない。軽い力で数回、引く方向に動かす。裏すきのおかげで、砥石に触れるのは糸裏と峰の縁だけであり、これでカエリが削り取られて刃先が完成する。ここで強く研ぐと裏すきが潰れる。裏押しは最小限、一度に二〜五回が目安である。
- 仕上げ砥で繰り返す 中砥と同じ手順を仕上げ砥で繰り返す。表を研いで小さなカエリを出し、裏押しで取る。仕上げ砥では圧力をさらに軽くする。
- 確認と洗浄 研ぎ上がりを確かめ(下記)、包丁と砥石を洗い、乾かす。砥石の泥を刃に残さない。
切り刃を砥石に密着させる研ぎをべた研ぎと呼ぶ。刃先に向かってごくわずかに丸みを持たせるはまぐり刃に研ぐ職人もいる。出刃は骨に当たるので、はまぐり気味に刃先を強くし、柳刃は食材を割らないようべた研ぎに近づけるのが一般的である。
研ぎ上がりの確認
確認は三つ。紙は、新聞紙を片手で吊るし、刃を当てて軽く引く。切れる刃は音もなく滑らかに入り、どこか一か所でも引っかかればその区間にカエリが残っているか、刃が付いていない。爪は、親指の爪に刃先を軽く当てて滑らせる(刃に沿ってではなく、刃を爪に立てる向き)。研げた刃先は爪に食い付いて止まり、丸まった刃先は滑る。光は、刃先を光源に向け、刃先の線を見る。研ぎ上がった刃先には幅がないので光らない。白く光る点や線があれば、そこは丸まっているか欠けている。この三つを刃渡り全体で行う。
研ぐ頻度と刃の寿命
出刃は骨を断つので刃先が早く鈍り、仕込みの量が多い店では毎日、少なくとも数日に一度は中砥で研ぐ。柳刃は、まな板にこすり付けさえしなければ、ネタを切るだけで鈍ることは少ない。切り付けの終わりに刃先をまな板に当てて止める癖、ネタを右に寄せるときに刃をまな板に擦る癖が、柳刃の寿命を縮める。切れが落ちたと感じたら仕上げ砥だけで戻し、仕上げ砥で戻らなくなったら中砥からやり直す。研ぐたびに刀身は減り、幅の広かった柳刃は十年二十年で細くなる。それでも研ぎ減った包丁は職人の誇りであり、刃が残っている限り使える。
22.7 包丁の衛生・保管・持ち運び
包丁で最も汚れが残るのは、刃ではなく柄と刃の継ぎ目である。和包丁は刀身の根元(中子〔なかご〕)を朴の柄に差し込んであるだけで、接着も密閉もされていない。ここに魚の血や水が入ると、木が水を吸って中子が錆び、隙間で菌が増え、やがて柄が緩んで黒ずむ。洗うときは継ぎ目をブラシで洗い、水に浸け置きしない。柄は刃より先に傷むので、緩んだ柄は打ち直すか交換する。食洗機は、鋼を錆びさせ、柄を割り、刃先を他の食器にぶつけるので使わない。
使い分けの原則は第4章の交差汚染の考え方と同じである。水洗い工程(鱗・頭・内臓・血合いを扱う汚染度の高い工程)で使った出刃と、サク取り以降の清潔工程で使う柳刃は、同じまな板の上で混ぜない。理想は包丁もまな板も工程ごとに分けることで、それができない店では、工程が変わるときに包丁・まな板・手を洗浄し、熱湯またはアルコールで消毒する「リセット」を必ず入れる。生食用と加熱用、魚と野菜も、できる限り包丁を分ける。野菜用の薄刃で魚を切らず、魚用の柳刃で漬物を切らない。
消毒には鋼ならではの注意がある。70% アルコールは刃を傷めないが、噴霧して放置すると水分が残って錆びるので、乾いた清潔な布で拭き取る。80℃以上 5 分の熱湯消毒(第4章)は刀身には有効だが、柄が木の包丁を長時間浸けると柄が割れ、継ぎ目から湯が入る。刀身だけを熱湯で流し、直後に完全に乾かす方法が現実的である。次亜塩素酸ナトリウムは鋼を激しく錆びさせるので、包丁には使わない。
保管と持ち運び
保管は、刃が他の金属に触れない状態で、乾燥した場所に置く。包丁差し(刃を下に差す木製の立て)やマグネットラックは乾きが早い。引き出しに裸で入れると、刃同士が当たって欠け、手を切る。長期保管は 22.4 の油と新聞紙で行う。
持ち運びには鞘(さや)(木製の刀身カバー)か包丁ケースを使い、刃を完全に覆う。鞘は刃渡りに合わせて作られ、湿った刀身を入れると中で錆びるので、乾かしてから納める。法律にも注意が要る。日本では銃砲刀剣類所持等取締法により、刃体の長さが 6cm を超える刃物を正当な理由なく携帯することが禁じられている。職場への移動や研ぎに出す目的で、ケースに入れてまっすぐ運ぶことは正当な理由に当たるが、車の中に積んだままにする、寄り道をして飲食店に持ち込むといった行為は、正当な理由とは認められにくい。海外でも多くの国に同様の規制があり、公共の場で刃物を持ち歩くときは職業上の理由を説明できる状態(ケース、仕事着、職場との往復)にしておく。航空機では機内持ち込みは不可で、預け荷物に入れる。
この章のまとめ
- 出刃は骨を断ち身を外す厚い片刃、柳刃と蛸引きは一動作で引き切るための長い片刃。魚の大きさに出刃を、台の広さと体格に柳刃の刃渡りを合わせる。
- 片刃は切り刃側だけが食材を押しのけるため、切り口が立ち、皮引きができ、薄く引ける。裏すきは糸裏と峰だけを砥石に当てて研ぎを容易にし、食材の離れを良くする。研ぎで裏すきを潰してはならない。
- 炭素鋼(白紙・青紙)は鋭く研ぎやすいが錆びる。ステンレスは錆に強い。合わせは研ぎやすく欠けにくく、本焼きは刃持ちが良いが研ぎが難しい。鋼は使ったらすぐ洗い、すぐ乾かす。
- 砥石は荒砥 #200〜400、中砥 #800〜1500、仕上げ砥 #3000〜8000 以上。出刃は中砥で止めて大きな刃を、柳刃は仕上げ砥で滑らかな刃を付ける。研ぐ前に面直しをして平らを保つ。
- 片刃は切り刃を砥石に密着させて角度を固定し、刃渡り全体にカエリが出るまで表を研ぎ、裏押しでカエリを削り取って刃先を完成させる。裏押しは平らに、軽く、最小限。
- 研ぎ上がりは紙・爪・光で刃渡り全体を確認する。出刃は毎日〜数日に一度、柳刃は切れが落ちたときに研ぐ。まな板に刃を擦らないことが柳刃の寿命を延ばす。
- 切れない包丁は力が要るので滑って事故を起こし、細胞を潰してドリップを出し、菌の栄養とまな板の汚染を生む。研ぎは安全と衛生の技術である。
- 柄と刃の継ぎ目を洗い、浸け置きしない。水洗い工程と清潔工程で包丁を分けるかリセットする。持ち運びは鞘やケースに入れ、正当な理由のない携帯は法律で禁じられている。
確認問題
問1 「切れない包丁は危険で不衛生である」とされる理由として、正しい組み合わせはどれか。
a 切れない刃は鋼が露出していないため菌が付きにくいが、見た目が悪いので客に不衛生な印象を与える
b 切るのに力が要るため刃が食材の上で滑って左手を切りやすく、鈍った刃先が細胞を押し潰してドリップを出し、それが菌の栄養とまな板の汚染源になる
c 切れない刃は摩擦熱でネタの表面温度を上げるため、危険温度帯に入る時間が長くなる
d 切れない包丁は研ぎ回数が増えて砥石の泥が刃に残り、その泥が食中毒の原因になる
e 切れない刃で切ると断面が滑らかになり過ぎて醤油が絡まず、客が醤油を付け過ぎて塩分過多になる
答え:b
鈍った刃先は食材に食い込むのに大きな力を要し、力を込めた刃は表面で滑って左手に向かう。同時に刃先の周囲の細胞が破断する前に圧縮され、細胞膜が破れて内部の液(ドリップ)が出る。ドリップはアミノ酸・糖・水分を含む細菌の培地であり、潰れた断面は表面積が増えて室温に触れ、まな板を濡らして次のネタへ菌を運ぶ。c の摩擦熱は実際には無視できるほど小さく、d・e は事実ではない。