第VI部 技術と道具
第16章
包丁と研ぎ
よく切れる包丁は、魚の細胞を潰さずに切り、切り口をきれいに立たせます。切れない包丁は力が要るので滑りやすく、けがと汚れのもとになります。この章では、寿司屋で使う包丁の種類と形、鋼の性質、砥石の選び方、片刃の研ぎ方、そして手入れと衛生、持ち運びの決まりを学びます。
この章で学ぶこと
- 出刃・柳刃・薄刃・牛刀などの用途と、片刃と両刃の違いを説明できる
- 鋼とステンレス、砥石の番手の違いを理解し、包丁に合わせて選べる
- 片刃の包丁を、カエリを出して裏押しで取る手順で研ぐことができる
- 包丁の洗浄・消毒・保管・持ち運びを、衛生と法律の両面から正しく行える
16.1 寿司屋の包丁
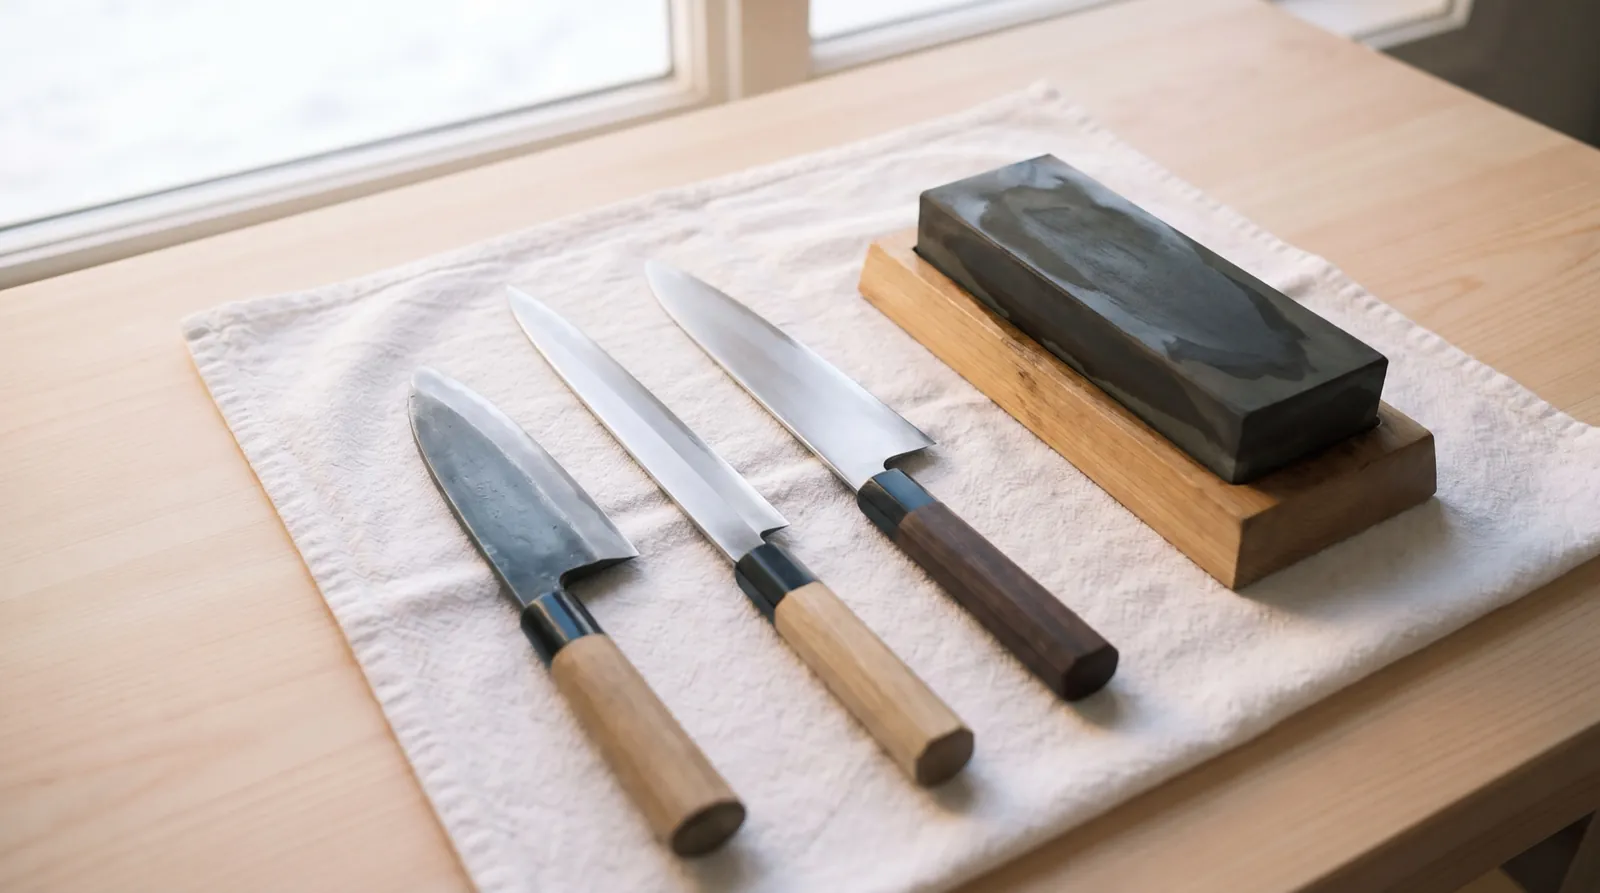
和包丁の多くは片刃です。刃の片面だけに、砥石に当てて研ぐ斜めの面(切り刃)があり、反対側の面(裏)はほぼ平らです。牛刀などの西洋包丁は、両面に切り刃のある両刃です。
出刃 ― 骨を断ち、身をおろす
出刃は、峰(刃の背)が厚く重い片刃の包丁です。頭を落とし、中骨を断ち、三枚におろすために使います。厚く重いのは、骨に当たったときの衝撃を刀身の重さで受け止め、刃が欠けるのを防ぐためです。最も厚い本出刃は鯛やブリなど骨の太い魚に、やや薄い相出刃は中型の魚に、小出刃やアジ切りはアジやイワシなどの小魚に使います。大きな出刃で小魚をおろすと刃先が身を削り、小さな出刃で大きな魚の骨を断つと刃が欠けます。魚の大きさに出刃を合わせることが、歩留まり(使える身の割合)と刃の寿命を守ります。
柳刃と蛸引き ― 一息に引いて切る
柳刃は、刺身や寿司ネタを切る(切り付ける)ための長い片刃の包丁で、切っ先が柳の葉のように尖っています。つけ場では刃渡り 270〜300 mm が標準です。長いのは、ネタを刃元から切っ先までの一回の動きで引き切るためです。刃渡りが足りないと途中で押し戻す動きが入り、切り口が荒れます(第17章)。蛸引きは同じ用途の包丁で、切っ先が角ばった四角い形をしています。
薄刃・牛刀・ペティ
薄刃は刀身が薄く幅広な野菜用の片刃で、かつら剥きやガリ用の生姜の薄切りに使い、魚には使いません。牛刀とペティは両刃の西洋包丁で、加熱用の魚や肉、野菜、薬味などに幅広く使います。
| 包丁 | 刃 | 刃渡りの目安 | 主な用途 |
|---|---|---|---|
| 本出刃 | 片刃・厚い | 165〜210 mm | 頭落とし、中骨を断つ、三枚おろし |
| 小出刃・アジ切り | 片刃 | 90〜135 mm | アジ・イワシなどの小魚 |
| 柳刃・蛸引き | 片刃・長い | 270〜300 mm | 刺身・寿司ネタの切り付け、皮引き |
| 薄刃 | 片刃・幅広 | 165〜210 mm | 野菜、かつら剥き |
| 牛刀 | 両刃 | 210〜270 mm | 加熱用の魚、肉、野菜 |
| ペティ | 両刃・小型 | 120〜150 mm | 薬味、柑橘、細かい仕事 |
選び方
柳刃の刃渡りは、体格とつけ場の広さで決めます。長いほど一息に引けますが、狭いつけ場で長すぎる柳刃を使えば、器や隣の人に当たります。身長 170 cm 前後なら 270 mm、腕が長く台が広ければ 300 mm が一つの目安です。左利きの職人は、片刃を左利き用でそろえます。片刃は切り刃の向きが決まっているので、右利き用を左手で使うと刃が食材に食い込み、切り口が曲がります。
16.2 片刃と両刃 ― 裏すきのはたらき
両刃は左右対称のくさびです。刃が食材に入ると、両側の斜面が食材を左右に押し広げながら進みます。片刃は左右非対称のくさびで、切り刃のある側だけが食材を押しのけ、平らな裏側はほとんど押しません。この形が、寿司の仕事に三つの利点をもたらします。第一に、切り口が立ちます。裏に接する切り口は押しのけられずにまっすぐ切り離されるので、ネタの角がきれいに立ち、細胞が潰れません。第二に、皮引きができます。平らな裏をまな板に寝かせると、刃先が皮と身の境目をまな板と平行に進みます。第三に、薄く引けます。欠点は、刃が切り刃の側へ寄っていく癖があることで、まっすぐ切るには手で制御する技術が要ります。
裏すき
片刃の裏を光にかざすと、中央がわずかにくぼんでいるのが分かります。これが裏すきで、鍛冶職人がわざと付けたくぼみです(図16-1)。裏を砥石に平らに当てたとき、砥石に触れるのは刃先に沿った細い帯(糸裏)と峰側の縁だけになります。このため、裏を軽く数回研ぐだけで、刃先全体が均等に砥石に当たります。また、裏の大部分が食材に密着しないので、切ったネタが刃に貼りつかず、すっと離れます。裏すきは研ぐたびに少しずつ減り、裏を強く研ぎすぎると消えてしまいます。研ぎでは、裏すきを守ることが何より大切です。
16.3 鋼とステンレス
和包丁の刃には、主に炭素鋼(鉄に炭素を加えた鋼。職人は「鋼〔はがね〕」と呼びます)か、クロムを加えて錆びにくくしたステンレス鋼が使われます。炭素鋼は研げば鋭い刃が付き、研ぎやすいのが長所ですが、水と塩と酸に弱く、濡れたまま置くと錆びます。炭素鋼には「白紙」「青紙」という呼び名があり、白紙は鋭く研ぎやすく、青紙は刃持ちがよいのが特徴です。ステンレスは錆に強い一方、研ぎ上がりの鋭さや砥石への掛かりでやや劣ります。
和包丁の多くは、硬い鋼を刃の側に、柔らかい鉄(軟鉄)を峰の側に貼り合わせた合わせという作りです。柔らかい鉄が衝撃を吸収するので欠けにくく、研ぎやすいのが利点です。刀身のすべてを鋼で作ったものが本焼きで、刃持ちは非常によいのですが、研ぎに時間がかかり、落とすと割れることもあります。まずは合わせの包丁を自分で研ぎこなせるようになることを勧めます。
16.4 砥石
砥石の粒の粗さは番手(# の数字)で表し、数字が大きいほど細かくなります。粗い砥石で刃の形を作り、細かい砥石で刃先を整えます(表16-2)。
| 区分 | 番手 | 用途 |
|---|---|---|
| 荒砥 | #200〜400 | 欠けの修正、長く研いでいない刃の立て直し |
| 中砥 | #800〜1500 | 毎日の研ぎ。切れ味を戻し、刃の形を作る。出刃の仕上げ |
| 仕上げ砥 | #3000〜8000 | 中砥の傷を消し、刃先をなめらかにする。柳刃・薄刃の仕上げ |
| 面直し | ダイヤモンド砥石・専用の砥石 | 砥石の面を平らに保つ |
研いだ刃先を顕微鏡で見ると、のこぎりの歯のような細かい凹凸が並んでいます。この凹凸が食材に掛かって切るのです。番手が細かいほど凹凸が小さく、切り口がなめらかで光ります。粗いほど凹凸が大きく、皮や骨にはよく掛かりますが、切り口は荒れます。だから、骨を断つ出刃は #1000 前後で止めて「大きな刃」を付け、ネタを切る柳刃は仕上げ砥で整えて切り口を光らせます。
今の研ぎの標準は人造砥石です。使う前に水に浸して気泡が出なくなるまで吸わせるものと、表面を濡らすだけで使えるものがあるので、製品の表示に従います。
面直し ― 研ぎの土台
砥石は使うほど中央がくぼみます。くぼんだ砥石で研ぐと、刃が当たる場所によって角度が変わり、刃先が丸まったり、一部だけ研げなかったりします。研ぎがうまくいかない原因の多くは、腕ではなく砥石の面にあるのです。砥石を平らに戻す作業を面直しと呼びます。砥石の面に鉛筆で格子を書き、面直し用の砥石でこすって線が全部消えれば、平らになったことが目で分かります。面直しは研ぐ前に毎回行うのが理想です。使い終わった砥石は金属の粉を洗い流し、日陰で乾かしてからしまいます。ひびの入った砥石は、研いでいる途中で割れることがあるので使いません。
16.5 研ぎ方の基本
片刃の研ぎで大切なのは、切り刃の面を砥石にぴったり当て、その角度を最後まで変えないことです。切り刃そのものを密着させれば、鍛冶職人が付けた角度がそのまま再現されます。角度が狂うと、研ぎが刃先に届かなかったり、刃先だけに小さな角度が付いて切れ味が落ちたりします。
- 準備 水を吸わせる砥石は、気泡が出なくなるまで水に浸けます。面直しをして、滑らない台に置き、表面に水を張ります。
- 構える 右手で柄を握り、人差し指を峰に添えます。左手の指 2〜3 本で研ぐ部分を押さえ、切り刃を砥石に密着させます。
- 表(切り刃)を研ぐ 刃渡りを 3〜4 区間に分け、切っ先から刃元へ順に研ぎます。押すときに力をかけ、引くときは力を抜きます。各区間で同じ回数、同じ力を保ちます。砥石の上にできる泥(研ぎ汁)は研ぎを助けるので、流しません。
- カエリを確かめる 裏側の刃先を、刃に直角の向きに親指の腹でそっと撫でます(刃に沿って撫でてはいけません)。わずかに引っかかる感触がカエリで、表を研いだときに刃先の金属が裏側へめくれたものです。砥石が刃先まで届いた証拠なので、刃渡り全体にカエリが出るまで表を研ぎます。
- 裏押し 包丁を裏返し、裏を砥石に完全に平らに当てて、軽い力で数回引きます。これを裏押しと呼びます。裏すきのおかげで砥石に当たるのは糸裏と峰側の縁だけなので、これでカエリが取れ、刃先が仕上がります。強く研ぐと裏すきが潰れるので、一度に 2〜5 回が目安です。
- 仕上げ砥で繰り返す 仕上げ砥でも同じ手順を、さらに軽い力で繰り返します。
- 確かめて洗う 研ぎ上がりを確かめ、包丁と砥石を洗って乾かします。砥石の泥を刃に残しません。
両刃の牛刀やペティは、裏を平らに当てるのではなく、両面を同じ角度・同じ回数で研いでそろえます。
研ぎ上がりの確かめ方
確かめ方は三つあります。紙:吊るした新聞紙に刃を当てて軽く引き、引っかかる所がないかを見ます。爪:爪に刃先を軽く立てて滑らせ、食い付いて止まれば研げています。光:刃先を明かりに向け、白く光る点や線(丸まりや欠け)がないかを見ます。どれも刃渡り全体で行います。
研ぐ頻度
出刃は骨を断つので刃が早く鈍ります。仕込みの多い店では毎日、少なくとも数日に一度は中砥で研ぎます。柳刃は、まな板にこすりつけなければ、ネタを切るだけではあまり鈍りません。切り終わりに刃先をまな板に当てて止める癖や、切ったネタを寄せるときに刃でまな板をこする癖が、柳刃の寿命を縮めます。切れが落ちたら仕上げ砥だけで戻し、それで戻らなくなったら中砥からやり直します。
16.6 手入れ・衛生・持ち運び
使ったらすぐ洗い、すぐ乾かす
炭素鋼の錆は、塩分と酸(酢、柑橘、魚の血)で早まります。使ったらすぐに中性洗剤とスポンジで洗い、乾いた布で水気を拭き取ります。汚れが最も残りやすいのは、刃ではなく柄と刃の継ぎ目です。和包丁は刀身の根元(中子。なかご)を木の柄に差し込んであるだけで、密閉されていません。ここに血や水が入ると、中で錆び、菌が増え、柄が緩みます。継ぎ目はブラシで洗い、水に浸け置きしません。食器洗い機は、鋼を錆びさせ、柄を割り、刃先を傷めるので使いません。
消毒と使い分け
消毒は、洗剤で汚れを落としてから行います(第3章)。70% 前後のアルコールは刃を傷めませんが、水分が残ると錆びるので、乾いた清潔な布で拭き取ります。熱湯消毒(80℃以上で 5 分以上)は刀身には有効ですが、木の柄ごと長く浸けると柄が割れるので、刀身に熱湯をかけて流し、すぐに乾かすのが現実的です。次亜塩素酸ナトリウムは鋼をひどく錆びさせるので、包丁には使いません。
使い分けは、交差汚染(第3章)の考え方と同じです。うろこや内臓を扱う水洗いの工程で使った出刃と、サク取りから先の清潔な工程で使う柳刃を、同じまな板の上で混ぜません。分けられない店では、工程が変わるときに包丁・まな板・手を洗浄し、熱湯またはアルコールで消毒してから次に進みます。
保管と持ち運び
包丁は、刃がほかの金属に触れないように、乾いた場所にしまいます。引き出しに裸で入れると、刃どうしが当たって欠け、取り出すときに手を切ります。長く使わないときは、刃に椿油(または食用油)を薄く塗り、新聞紙で巻いておきます。
持ち歩くときは、鞘(さや。木製の刀身のカバー)か専用のケースに入れ、刃を完全に覆います。濡れたまま鞘に入れると中で錆びるので、乾かしてから納めます。日本では銃砲刀剣類所持等取締法(銃刀法)により、刃体の長さが 6 cm を超える刃物を、業務その他正当な理由なく携帯することが禁じられています。職場との行き帰りや研ぎに出すために、ケースに入れてまっすぐ運ぶことは正当な理由に当たりますが、車に積んだままにする、寄り道をして飲食店に持ち込むといったことは、正当な理由とは認められにくくなります。海外の多くの国にも同じような決まりがあります。飛行機では機内に持ち込めないので、預け荷物に入れます。
この章のまとめ
- 出刃は骨を断ち身をおろす厚い片刃、柳刃と蛸引きは一息に引き切る長い片刃、薄刃は野菜用です。魚の大きさに出刃を、体格と台の広さに柳刃を合わせます。
- 片刃は切り刃の側だけが食材を押しのけるので、切り口が立ち、皮引きができ、薄く引けます。裏すきがあるので、裏を砥石に当てると糸裏と峰側の縁だけが触れます。研ぎで裏すきを潰してはいけません。
- 炭素鋼は鋭く研ぎやすいが錆びやすく、ステンレスは錆に強い。砥石は荒砥 #200〜400、中砥 #800〜1500、仕上げ砥 #3000〜8000。研ぐ前に面直しをします。
- 片刃は切り刃を砥石に密着させて角度を変えずに研ぎ、刃渡り全体にカエリを出してから、裏押しでカエリを取ります。裏押しは平らに、軽く、最小限です。
- 切れない包丁は滑ってけがを招き、細胞を潰してドリップを出し、まな板と次のネタを汚します。
- 使ったらすぐ洗ってすぐ乾かし、柄の継ぎ目も洗います。包丁に次亜塩素酸ナトリウムは使いません。持ち運びは鞘かケースで、正当な理由のない携帯は法律で禁じられています。
確認問題
問1 片刃の包丁を研ぐときに行う「裏押し」の目的として、正しいものはどれか。
a 裏面全体に角度を付けて、刃を薄くするため
b 表を研いだときに刃先の裏側へめくれた金属(カエリ)を取り、刃先を仕上げるため
c 裏のくぼみ(裏すき)を削って、裏を平らにするため
d 刃に付いた錆を落とすため
e 砥石の面を平らに直すため
答え:b
表(切り刃)を研ぐと、刃先の金属が裏側へめくれてカエリができます。裏を砥石に平らに当てて軽く引くと、裏すきのおかげで糸裏と峰側の縁だけが砥石に当たり、カエリが取れて刃先が仕上がります。a:裏に角度を付けると刃の形が崩れます。c:裏すきは守るもので、削り落とすと研ぎにくくなり、食材も刃に貼りつきます。d:錆の手入れは別の作業です。e:砥石を平らにするのは面直しです。